Lựa chọn keo dán veneer lên gỗ công nghiệp là một trong những khâu quan trọng quyết định chất lượng sản phẩm nội thất. Tùy theo vật liệu cốt, quy mô sản xuất và phương pháp ép, xưởng có thể sử dụng keo sữa PVAc, keo ép nhiệt UF/MUF, keo phun hoặc keo Epoxy chuyên dụng.
Bài viết dưới đây sẽ giúp bạn hiểu rõ đặc tính của từng dòng keo, cách lựa chọn và quy trình thi công phù hợp để tạo liên kết ổn định, giữ được vẻ đẹp tự nhiên của bề mặt veneer.
1. Khái niệm veneer và vai trò của keo dán trong sản xuất nội thất
1.1. Veneer là gì và có đặc điểm như thế nào?
Veneer là lớp gỗ tự nhiên được lạng thành những tấm mỏng, sau đó sử dụng để phủ lên bề mặt cốt gỗ công nghiệp. Những loại veneer phổ biến trên thị trường gồm veneer sồi (Oak), veneer óc chó (Walnut), veneer xoan đào và nhiều loại gỗ tự nhiên khác.
Độ dày veneer thường nằm trong khoảng 0,3 – 0,6 mm, tùy loại gỗ và mục đích sử dụng. Nhờ giữ được vân gỗ tự nhiên, vật liệu này giúp sản phẩm nội thất có vẻ ngoài sang trọng, đồng thời tận dụng hiệu quả nguồn nguyên liệu gỗ.
Tuy nhiên, veneer khá nhạy cảm với sự thay đổi độ ẩm. Khi môi trường thay đổi, lá gỗ có thể co giãn, cong nhẹ hoặc xuất hiện vết nứt dọc theo thớ. Đây là lý do quá trình lựa chọn keo và xử lý bề mặt cần được thực hiện cẩn thận.
1.2. Vì sao keo dán quyết định chất lượng liên kết?
Trong kết cấu nội thất phủ veneer, keo đóng vai trò tạo lớp liên kết giữa lá gỗ tự nhiên và cốt ván công nghiệp. Lớp keo cần phân bố tương đối đồng đều để tăng diện tích tiếp xúc, hạn chế hình thành khoảng rỗng và giúp bề mặt sau hoàn thiện ổn định.
Một loại keo phù hợp cần đáp ứng các yêu cầu:
- Bám dính tốt trên cả veneer và cốt gỗ.
- Có độ nhớt phù hợp để hạn chế thấm xuyên qua lá veneer.
- Tạo liên kết ổn định sau thời gian ép và dưỡng keo.
- Phù hợp với điều kiện nhiệt độ, độ ẩm của môi trường sử dụng.
- Hạn chế ảnh hưởng đến màu sắc và vân gỗ tự nhiên.
Kinh nghiệm thực tế trong sản xuất nội thất cho thấy, lựa chọn keo chỉ dựa trên giá thành thường chưa đủ. Cần xem xét cả định mức sử dụng, thời gian thi công, tỷ lệ hao hụt và chất lượng thành phẩm sau khi sơn phủ.
2. Các dòng keo dán veneer lên gỗ công nghiệp phổ biến
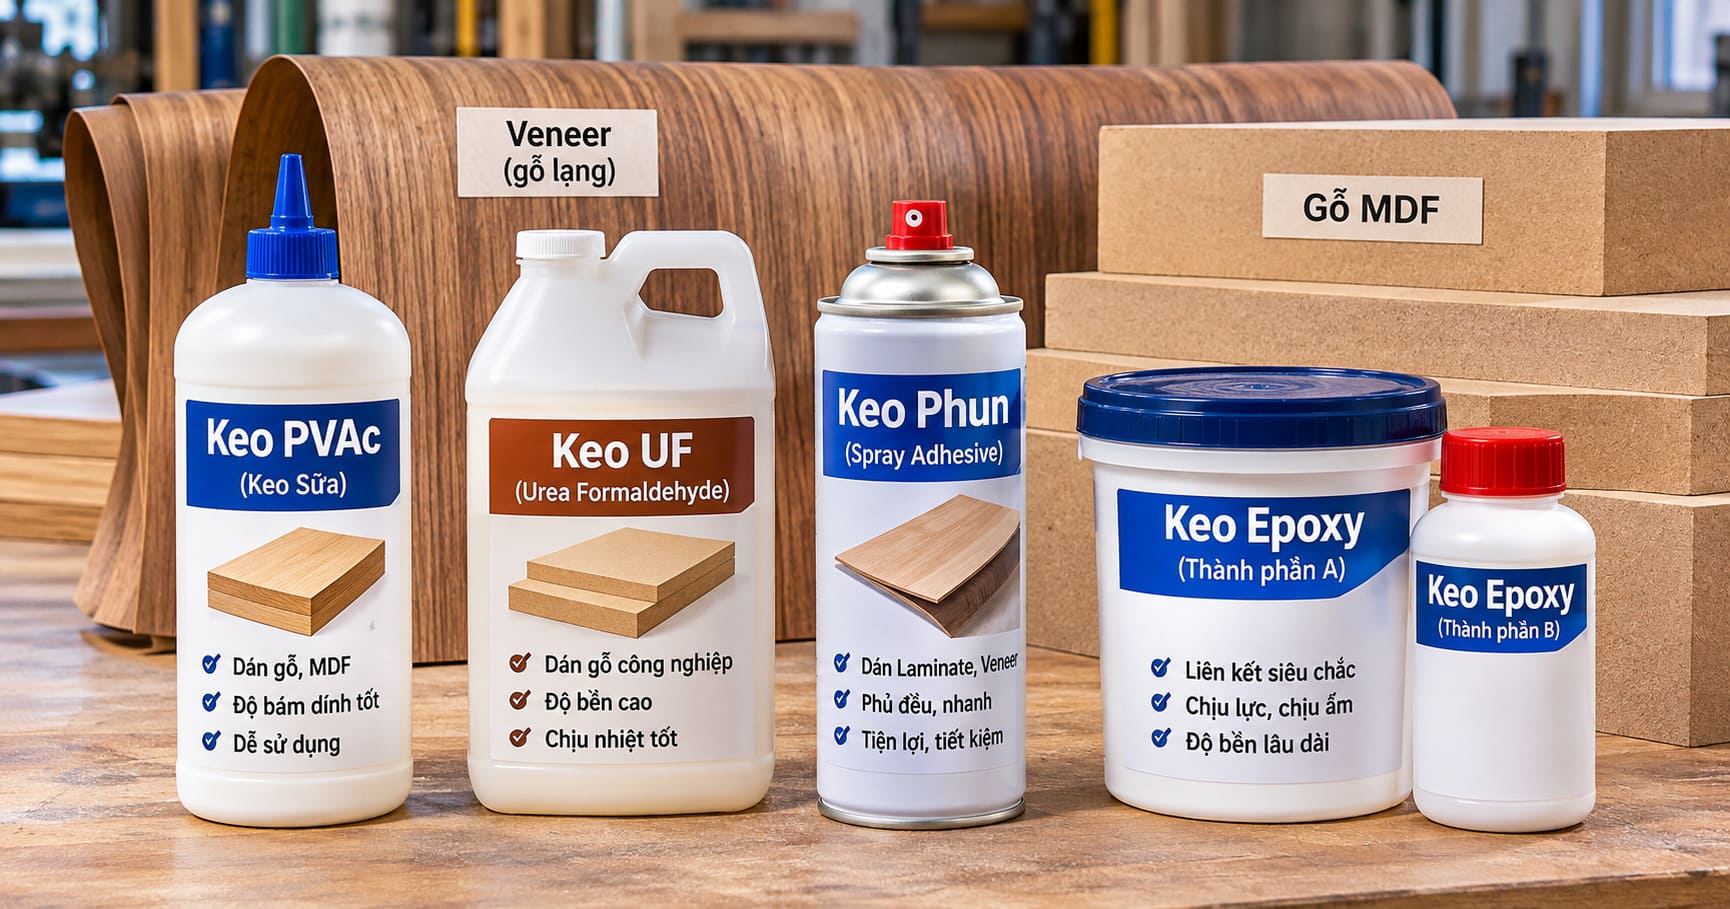
Mỗi loại keo có cơ chế đóng rắn và điều kiện thi công riêng. Xưởng sản xuất nên lựa chọn dựa trên thiết bị hiện có, sản lượng và yêu cầu kỹ thuật của sản phẩm.
2.1. Keo sữa PVAc dán veneer
Keo sữa PVAc (Polyvinyl Acetate) là dòng keo gốc nước được sử dụng phổ biến trong ngành chế biến gỗ. Sản phẩm thường có dạng lỏng màu trắng sữa, dễ thao tác bằng con lăn, máy lăn keo hoặc dụng cụ quét chuyên dụng.
Ưu điểm của keo PVAc là dễ sử dụng, phù hợp với nhiều quy trình dán thủ công và sản xuất nội thất quy mô vừa. Khi khô, keo tạo lớp liên kết tương đối dẻo dai, đáp ứng tốt nhu cầu phủ veneer cho tủ, bàn, kệ và các sản phẩm nội thất trong nhà.
Có thể phân loại theo cấp độ chịu nước:
- PVAc D2: Phù hợp với đồ nội thất sử dụng trong môi trường khô ráo.
- PVAc D3: Có khả năng chịu ẩm tốt hơn, thích hợp với một số ứng dụng nội thất có độ ẩm biến động.
- PVAc D4: Dành cho những ứng dụng yêu cầu khả năng chịu nước cao hơn, tùy thuộc công thức và hệ chất đóng rắn của sản phẩm.
Khi chọn keo sữa PVAc dán veneer, cần chú ý độ nhớt, thời gian mở, định lượng quét và thời gian ép. Keo quá loãng có thể thấm sâu vào veneer, trong khi lượng keo quá nhiều dễ gây tràn mép và kéo dài thời gian khô.
2.2. Keo ép nhiệt UF và MUF
Keo UF (Urea Formaldehyde) và MUF (Melamine Urea Formaldehyde) thường được sử dụng trong các quy trình dán gỗ công nghiệp bằng máy ép. Đây là nhóm keo đóng rắn theo cơ chế phản ứng hóa học, kết hợp với điều kiện nhiệt độ và áp lực phù hợp.
Keo UF có ưu điểm về khả năng tạo liên kết cứng, thời gian đóng rắn nhanh khi được gia nhiệt đúng điều kiện và phù hợp với dây chuyền sản xuất công nghiệp. Trong khi đó, MUF có thành phần melamine giúp cải thiện một số đặc tính liên quan đến khả năng chịu ẩm của hệ keo.
Một số yếu tố cần kiểm soát khi sử dụng:
- Tỷ lệ pha trộn keo và chất đóng rắn theo hướng dẫn kỹ thuật.
- Định lượng keo trên bề mặt cốt ván.
- Nhiệt độ mâm ép và thời gian giữ nhiệt.
- Áp lực ép phù hợp với cấu tạo vật liệu.
- Điều kiện thông gió tại khu vực sản xuất.
Các thông số như nhiệt độ 80 – 120°C hoặc thời gian ép vài phút chỉ có thể xem là khoảng tham khảo cho một số quy trình. Cần căn cứ vào loại keo, độ dày ván, độ ẩm vật liệu và hướng dẫn của nhà sản xuất trước khi cài đặt máy.
2.3. Keo phun đa năng chuyên dụng dán veneer
Keo phun thường được lựa chọn trong các công đoạn cần thao tác nhanh hoặc xử lý bề mặt có hình dạng phức tạp. Keo được đưa lên vật liệu thông qua súng phun, giúp phân bố tương đối đồng đều trên diện tích cần dán.
Ưu điểm của dòng keo này là thao tác linh hoạt, thuận tiện khi dán các chi tiết nhỏ, bề mặt cong hoặc những vị trí khó sử dụng con lăn. Thời gian se mặt có thể nhanh, tùy thuộc công thức keo và điều kiện môi trường.
Tuy nhiên, keo phun cần được sử dụng đúng kỹ thuật. Người thi công phải kiểm soát khoảng cách phun, lượng keo và thời gian chờ trước khi ghép vật liệu. Khả năng chịu nhiệt, chịu ẩm của từng sản phẩm cũng cần được kiểm tra trước khi ứng dụng cho đồ nội thất có yêu cầu cao.
2.4. Keo Epoxy AB hai thành phần
Keo Epoxy AB gồm hai thành phần là nhựa Epoxy và chất đóng rắn. Khi được phối trộn đúng tỷ lệ, hai thành phần phản ứng với nhau để tạo liên kết có độ cứng và khả năng bám dính cao.
Dòng keo này phù hợp hơn với những ứng dụng đặc biệt, chẳng hạn xử lý vị trí cần lấp khe hở hoặc liên kết các chi tiết có yêu cầu kỹ thuật riêng. Epoxy không phải lựa chọn mặc định cho toàn bộ bề mặt veneer vì chi phí, thời gian thao tác và đặc tính lớp keo có thể không phù hợp với quy trình sản xuất hàng loạt.
Khi sử dụng, cần tuân thủ tỷ lệ pha trộn và thời gian làm việc của từng sản phẩm. Việc pha keo theo cảm tính có thể khiến hỗn hợp đóng rắn không đồng đều, ảnh hưởng trực tiếp đến chất lượng mối dán.
3. Kỹ thuật dán veneer lên gỗ công nghiệp tại xưởng
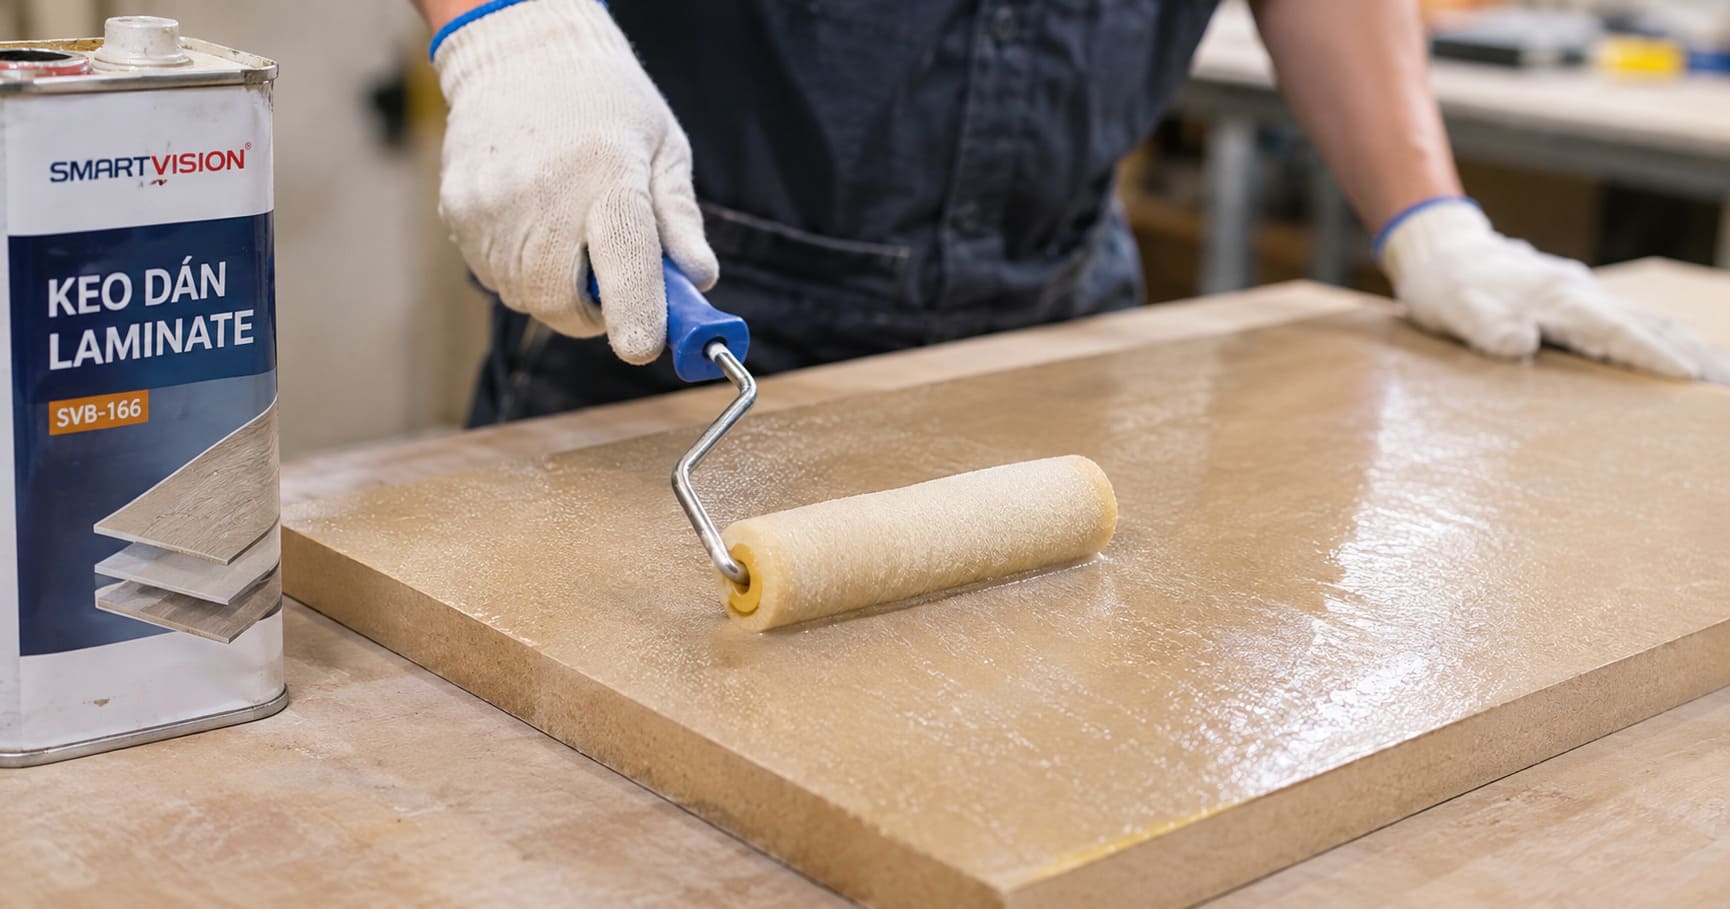
Dù sử dụng keo sữa, keo phun hay keo ép nhiệt, chất lượng thành phẩm vẫn phụ thuộc nhiều vào công đoạn chuẩn bị vật liệu và kiểm soát quá trình thi công.
3.1. Chuẩn bị bề mặt cốt gỗ và lá veneer
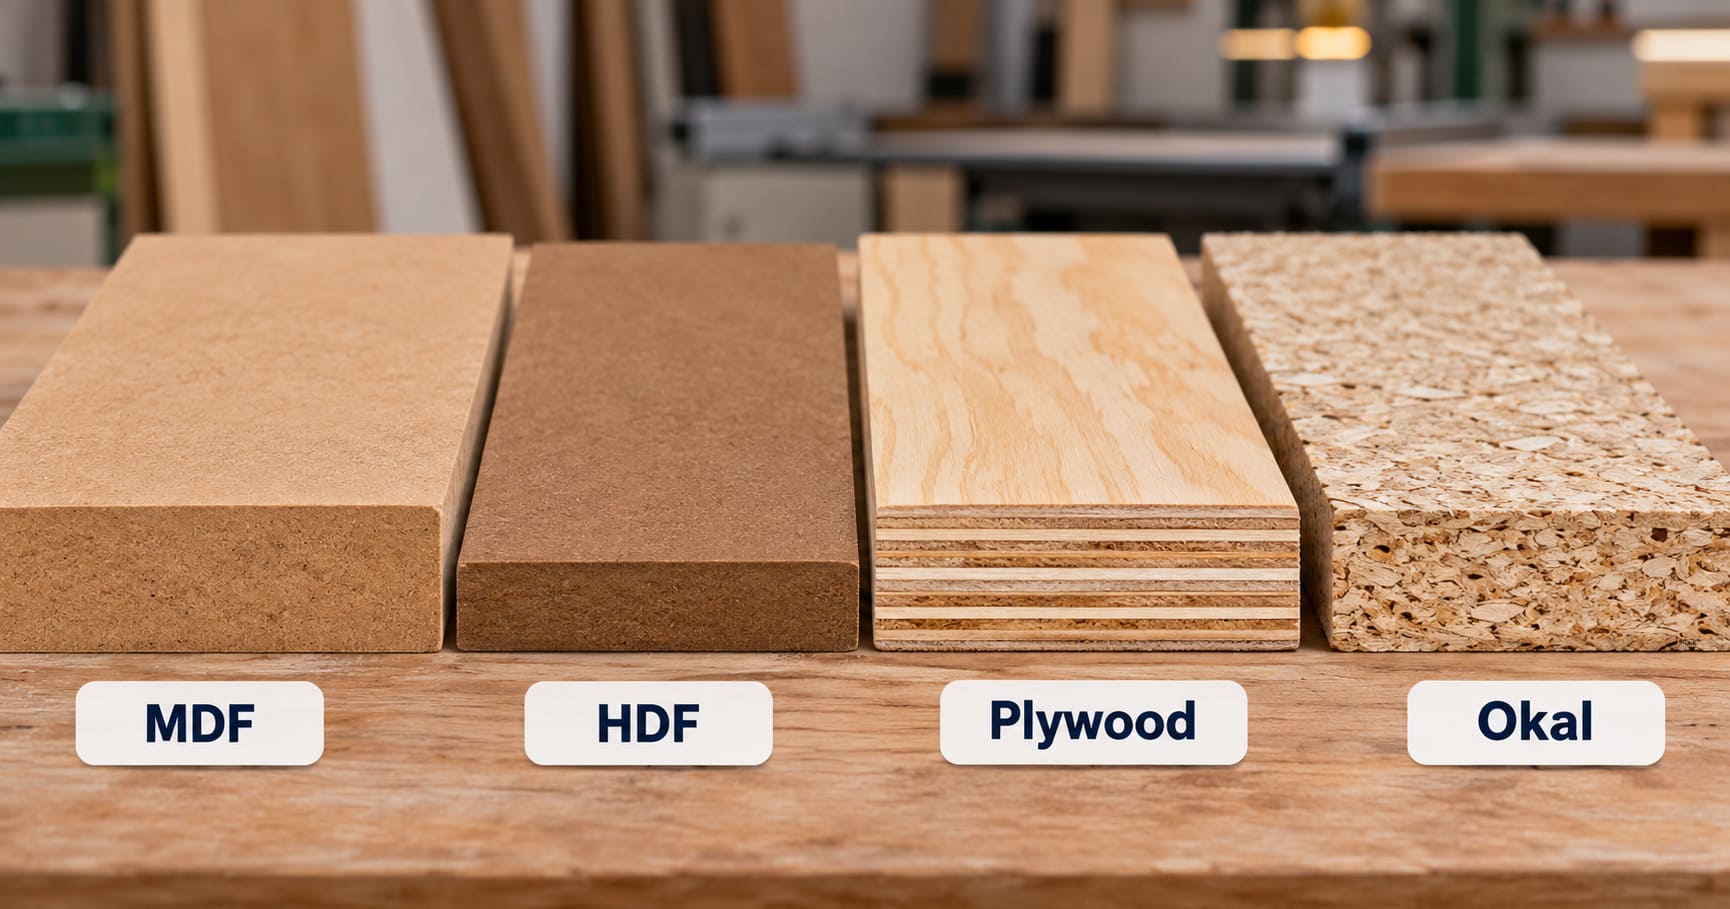
Trước khi dán, cần kiểm tra độ phẳng, độ sạch và độ ẩm của cốt ván. Bề mặt MDF, HDF hoặc plywood nên được chà nhám bằng giấy nhám phù hợp, chẳng hạn P180 – P240 tùy yêu cầu hoàn thiện.
Sau khi chà nhám, cần loại bỏ hoàn toàn bụi gỗ bằng máy hút bụi hoặc thiết bị thổi khí phù hợp. Bụi còn sót lại có thể tạo thành lớp ngăn cách giữa keo và bề mặt vật liệu.
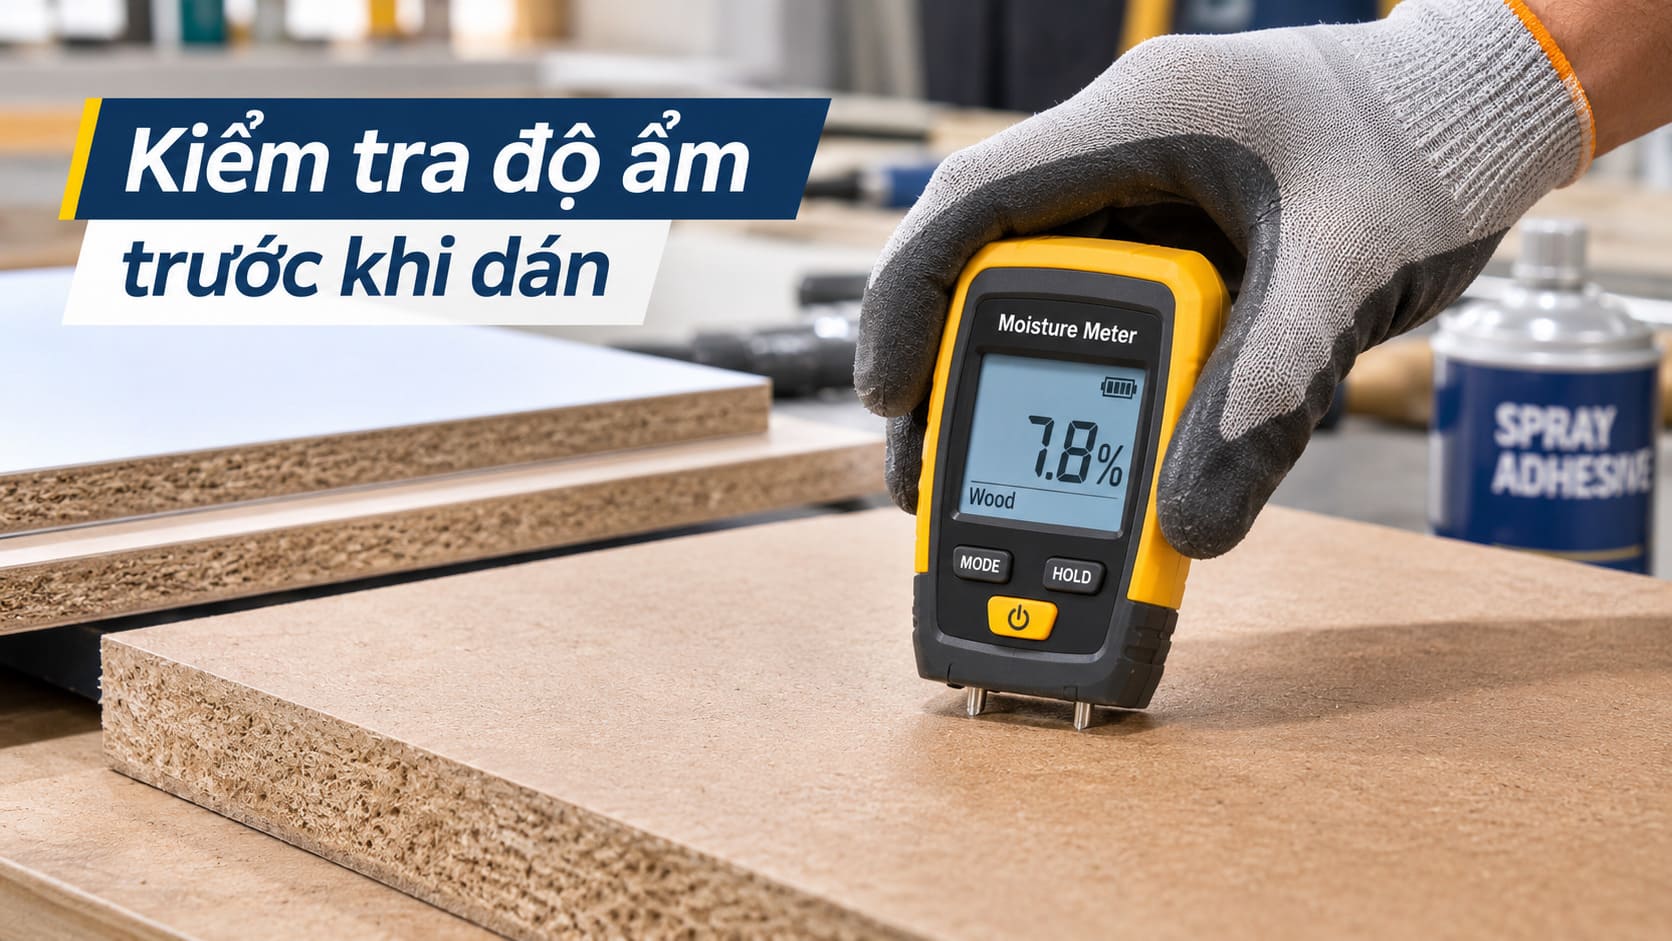
Độ ẩm cốt ván trong khoảng 8 – 12% thường được sử dụng làm mốc tham khảo cho nhiều ứng dụng nội thất. Tuy nhiên, cần kiểm tra thêm độ ẩm của veneer và điều kiện môi trường để hạn chế chênh lệch co giãn giữa hai vật liệu.
3.2. Quy trình dán veneer thủ công bằng keo sữa
Với những xưởng có sản lượng vừa hoặc sản xuất theo đơn hàng riêng, phương pháp dán thủ công bằng keo sữa PVAc vẫn là lựa chọn phổ biến.
Quy trình cơ bản gồm:
- Bước 1: Làm sạch và chà nhám bề mặt cốt gỗ, bảo đảm vật liệu khô và phẳng.
- Bước 2: Dùng con lăn hoặc dụng cụ chuyên dụng trải keo thành lớp tương đối đồng đều.
- Bước 3: Đặt lá veneer đúng vị trí, căn chỉnh vân gỗ và kích thước.
- Bước 4: Miết nhẹ từ trung tâm ra các cạnh để hạn chế bọt khí bị giữ lại.
- Bước 5: Sử dụng tấm lót phẳng và hệ thống kẹp để phân bố lực ép đồng đều.
- Bước 6: Tháo kẹp theo thời gian khuyến nghị, sau đó để sản phẩm ổn định trước khi chà nhám và sơn phủ.
Định lượng keo khoảng 100 – 150 g/m² có thể dùng làm mức thử nghiệm ban đầu đối với một số hệ keo. Đây không phải định mức áp dụng cho mọi loại veneer. Với lá gỗ mỏng, cần thử trên mẫu nhỏ để xác định lượng keo vừa đủ, tránh thấm xuyên hoặc tạo lớp keo quá dày.
3.3. Quy trình dán veneer bằng máy ép nhiệt
Đối với nhà máy sản xuất số lượng lớn, máy lăn keo và máy ép nhiệt giúp kiểm soát định lượng, áp lực và thời gian gia công tốt hơn.
Quy trình thường được triển khai như sau:
- Bước 1: Kiểm tra cốt ván, veneer và hệ thống máy ép.
- Bước 2: Pha keo UF hoặc MUF theo tỷ lệ kỹ thuật của nhà sản xuất.
- Bước 3: Đưa cốt ván qua máy lăn keo để tạo lớp keo đồng đều.
- Bước 4: Xếp veneer lên bề mặt, căn chỉnh vân gỗ và kích thước.
- Bước 5: Đưa vật liệu vào máy ép, cài đặt nhiệt độ, áp lực và thời gian theo hướng dẫn kỹ thuật.
- Bước 6: Lấy ván ra, để ổn định nhiệt và độ ẩm trước khi tỉa mép, chà nhám.
Một điểm cần lưu ý là áp lực ép phải phù hợp với kết cấu cốt ván và độ dày veneer. Áp lực quá thấp có thể khiến liên kết thiếu đồng đều; ngược lại, lực ép quá lớn có thể làm keo trào ra ngoài hoặc ảnh hưởng đến bề mặt vật liệu.
4. Những lỗi thường gặp khi dán veneer và cách xử lý
4.1. Veneer bị phồng rộp hoặc gợn sóng
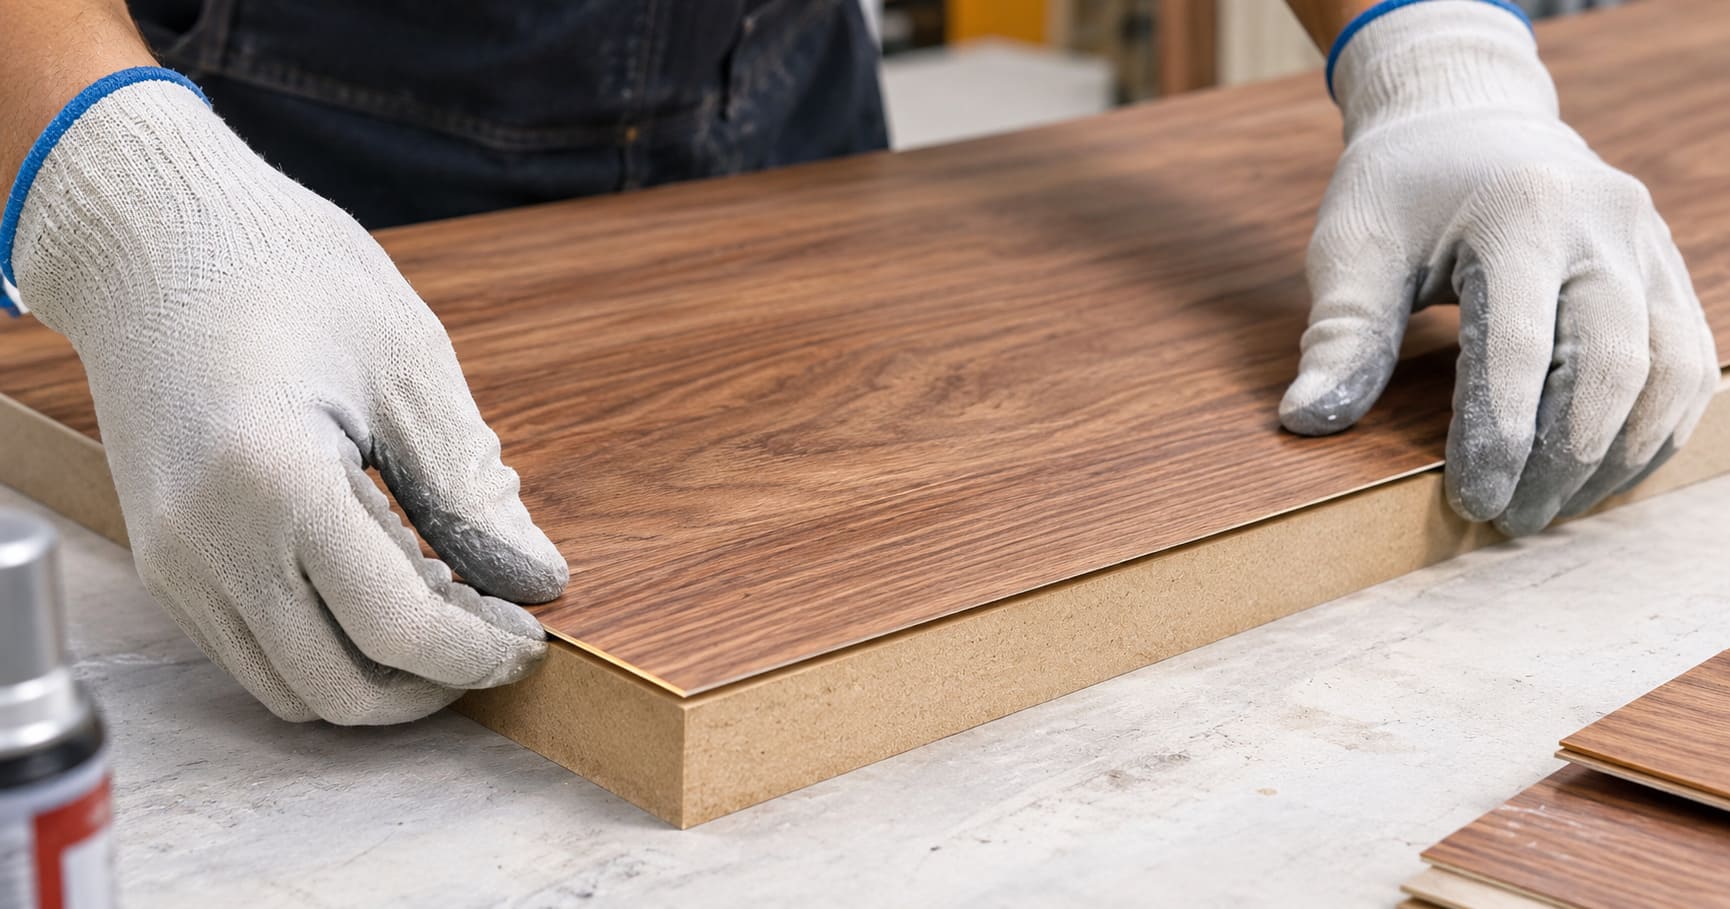
Hiện tượng phồng rộp thường xuất hiện khi lớp keo phân bố không đều, bề mặt vật liệu còn bụi hoặc lực ép chưa tiếp xúc đồng đều. Độ ẩm veneer và cốt ván chênh lệch cũng có thể khiến bề mặt biến dạng sau khi dán.
Để xử lý, trước tiên cần xác định vị trí và mức độ phồng. Với những vùng bong nhỏ, thợ có thể cân nhắc phương pháp bơm bổ sung keo phù hợp rồi ép phẳng theo hướng dẫn kỹ thuật. Nếu diện tích bong lớn hoặc veneer đã biến dạng, cần đánh giá khả năng bóc và dán lại để bảo đảm chất lượng thành phẩm.
4.2. Keo thấm xuyên qua lá veneer
Thấm keo qua veneer, còn gọi là Glue Bleed-through, là tình trạng keo đi xuyên qua các mao mạch gỗ và xuất hiện trên mặt veneer. Lỗi này dễ gặp khi sử dụng lá veneer quá mỏng, keo có độ nhớt thấp hoặc định lượng keo quá cao.
Một số giải pháp có thể áp dụng:
- Kiểm tra độ dày và đặc tính hút keo của veneer.
- Điều chỉnh độ nhớt theo hướng dẫn của nhà sản xuất.
- Kiểm soát lượng keo trải trên bề mặt.
- Thử nghiệm trên mẫu trước khi triển khai hàng loạt.
- Lựa chọn hệ keo phù hợp với loại gỗ và phương pháp ép.
Không nên tự ý pha thêm bột mì, bột đá hoặc chất độn vào keo khi chưa có hướng dẫn tương thích. Những thành phần này có thể làm thay đổi khả năng bám dính và tính ổn định của hỗn hợp.
4.3. Veneer bong mép sau thời gian sử dụng
Bong mép có thể xuất phát từ lượng keo tại khu vực cạnh chưa đủ, thao tác ép thiếu đồng đều hoặc cốt ván còn bụi. Ngoài ra, các vị trí cạnh thường chịu tác động cơ học và độ ẩm nhiều hơn so với bề mặt phẳng.
Để hạn chế tình trạng này, cần chú ý trải keo đến sát khu vực mép theo định mức cho phép, sử dụng tấm ép có độ phẳng tốt và kiểm tra kỹ các cạnh sau khi tháo kẹp.
4.4. Veneer bị rạn nứt sau khi sơn PU
Veneer có thể xuất hiện vết nứt sau công đoạn sấy sơn nếu độ ẩm vật liệu chưa ổn định, nhiệt độ sấy quá cao hoặc lá gỗ có độ co giãn lớn.
Giải pháp quan trọng là kiểm soát độ ẩm veneer trước khi dán, để vật liệu thích nghi với môi trường xưởng và tuân thủ quy trình sấy phù hợp. Bên cạnh đó, cần kiểm tra khả năng tương thích giữa hệ keo, lớp phủ và điều kiện hoàn thiện sản phẩm.
5. Tiêu chuẩn an toàn khi sử dụng keo dán veneer
5.1. Kiểm soát Formaldehyde và VOC
Formaldehyde là yếu tố cần quan tâm khi sử dụng một số hệ keo gốc nhựa tổng hợp, đặc biệt trong quy trình ép nhiệt. Mức phát thải thực tế phụ thuộc vào công thức keo, lượng sử dụng, điều kiện đóng rắn và kết cấu vật liệu.
Các mức E0, E1, E2 hoặc CARB Phase 2 thường được nhắc đến trong lĩnh vực vật liệu gỗ và kiểm soát phát thải. Tuy nhiên, tiêu chuẩn và giới hạn cụ thể có thể khác nhau theo phương pháp thử, thị trường và loại sản phẩm. Vì vậy, khi lựa chọn vật tư, nên yêu cầu nhà cung cấp cung cấp tài liệu kỹ thuật và chứng nhận thử nghiệm tương ứng.
Ngoài Formaldehyde, VOC cũng là nhóm hợp chất cần được kiểm soát, đặc biệt tại khu vực sử dụng keo dung môi hoặc keo phun.
5.2. Bảo đảm điều kiện làm việc tại xưởng
Để duy trì môi trường sản xuất ổn định, xưởng mộc nên bố trí hệ thống thông gió và hút khí tại khu vực pha keo, phun keo và máy ép nhiệt.
Người thi công cần sử dụng găng tay, kính bảo hộ và thiết bị bảo vệ hô hấp phù hợp với hướng dẫn trên nhãn sản phẩm. Keo nên được bảo quản trong bao bì kín, đặt tại nơi thông thoáng, tránh nguồn nhiệt và tuân thủ thời hạn sử dụng.
6. Giá keo dán veneer lên gỗ công nghiệp phụ thuộc vào yếu tố nào?
6.1. Giá theo từng dòng keo
Giá keo dán veneer trên thị trường thay đổi theo thương hiệu, thành phần, cấp độ chịu ẩm và quy cách đóng gói. Keo sữa PVAc, keo bột UF, keo MUF, keo phun và Epoxy có mức giá khác nhau do đặc tính nguyên liệu cũng như công nghệ sản xuất.
Đối với xưởng mộc, nên xem xét giá theo đơn vị sử dụng thực tế thay vì chỉ so sánh giá mỗi kilogram hoặc mỗi thùng. Một sản phẩm có giá mua ban đầu cao hơn nhưng định mức thấp, tỷ lệ hao hụt ít và thời gian thi công phù hợp vẫn có thể mang lại hiệu quả kinh tế tốt.
6.2. Những yếu tố ảnh hưởng đến báo giá
Khi yêu cầu báo giá keo, bạn nên cung cấp một số thông tin cơ bản:
- Loại veneer đang sử dụng: sồi, óc chó, xoan đào hoặc loại khác.
- Cốt ván cần dán: MDF, HDF, plywood hay ván dăm Okal.
- Phương pháp thi công: thủ công, ép nguội hay ép nhiệt.
- Sản lượng sử dụng trung bình mỗi tháng.
- Yêu cầu về khả năng chịu ẩm và điều kiện sử dụng sản phẩm.
Thông tin càng rõ, nhà cung cấp càng dễ đề xuất đúng dòng keo, quy cách đóng gói và mức giá phù hợp với nhu cầu sản xuất.
7. Câu hỏi thường gặp về keo dán veneer
7.1. Dán veneer lên MDF lõi xanh nên dùng loại keo nào?
Có thể cân nhắc keo PVAc D3/D4 hoặc hệ keo MUF phù hợp với quy trình sản xuất. Việc lựa chọn cần dựa trên yêu cầu chịu ẩm của thành phẩm, phương pháp ép và tài liệu kỹ thuật của sản phẩm keo.
7.2. Có nên dùng keo 502 để dán veneer không?
Keo 502 có thể được sử dụng cho một số thao tác sửa chữa rất nhỏ, tùy tình trạng vật liệu. Tuy nhiên, đây không phải lựa chọn phù hợp để dán toàn bộ bề mặt veneer vì đặc tính đóng rắn nhanh có thể khiến gỗ bị ố, giòn hoặc ảnh hưởng đến công đoạn hoàn thiện.
7.3. Dán veneer bao lâu thì có thể sơn PU?
Thời gian này phụ thuộc vào hệ keo và điều kiện thi công. Với keo PVAc, cần phân biệt thời gian tháo kẹp và thời gian keo đạt trạng thái ổn định. Khoảng 24 – 48 giờ có thể được dùng làm mốc tham khảo cho một số quy trình, nhưng nên kiểm tra tài liệu kỹ thuật trước khi chà nhám và sơn phủ.
7.4. Vì sao veneer bị nhăn khi sử dụng keo sữa?
Keo sữa PVAc có thành phần nước nên có thể ảnh hưởng đến độ ẩm của lá veneer. Nếu lượng keo quá nhiều, vật liệu chưa được cân bằng độ ẩm hoặc thời gian ép chưa phù hợp, veneer có thể bị co giãn và tạo gợn sóng. Cần kiểm soát định lượng keo, độ ẩm và thời gian ép để cải thiện chất lượng bề mặt.
8. Smart Vision Staple đồng hành cùng xưởng mộc lựa chọn keo phù hợp
Trong sản xuất nội thất, một loại keo tốt cần phù hợp với cả vật liệu, thiết bị và mục tiêu thành phẩm. Vì vậy, lựa chọn nhà cung cấp có khả năng tư vấn kỹ thuật sẽ giúp xưởng mộc chủ động hơn trong quá trình thử nghiệm và đưa vật tư vào sản xuất.
Smart Vision Staple hướng đến việc hỗ trợ doanh nghiệp tìm kiếm giải pháp keo dán phù hợp với nhu cầu thực tế. Khi cần lựa chọn keo dán veneer lên gỗ công nghiệp, xưởng nên chuẩn bị mẫu veneer, loại cốt ván và mô tả quy trình đang sử dụng để việc tư vấn được cụ thể hơn.
Trước khi đặt hàng số lượng lớn, nên đề nghị mẫu thử để kiểm tra độ bám dính, khả năng thấm keo, thời gian ép và chất lượng bề mặt sau hoàn thiện. Đây là bước giúp doanh nghiệp đánh giá sản phẩm trên chính dây chuyền của mình, từ đó lựa chọn giải pháp phù hợp và ổn định lâu dài.
Liên hệ Smart Vision Staple để được tư vấn lựa chọn keo dán veneer theo vật liệu, quy trình thi công và nhu cầu sản xuất của xưởng.