Keo dán MDF được sử dụng rộng rãi trong sản xuất tủ bếp, tủ quần áo, bàn làm việc, kệ trưng bày và nhiều sản phẩm nội thất khác. Ưu điểm của vật liệu này là bề mặt phẳng, dễ gia công, kích thước ổn định và có mức giá phù hợp với nhiều phân khúc. Tuy nhiên, khi đưa vào sản xuất, MDF cũng đặt ra một yêu cầu quan trọng: phải lựa chọn đúng loại keo dán MDF cho từng vị trí liên kết.
Bề mặt phủ Melamine, Laminate hay Veneer có đặc tính khác với phần lõi sợi gỗ. Đặc biệt, cạnh ván sau khi cắt thường có độ xốp cao, dễ hút keo và ảnh hưởng đến chất lượng đường dán nếu xử lý chưa phù hợp. Vì vậy, cùng một loại keo nhưng khi sử dụng trên các vị trí khác nhau có thể cho kết quả khác nhau.
Bài viết dưới đây sẽ giúp xưởng sản xuất và đơn vị thi công hiểu rõ từng dòng keo, cách lựa chọn theo ứng dụng, kỹ thuật xử lý cạnh MDF và những lưu ý quan trọng để kiểm soát chất lượng thành phẩm.
1. Tổng quan về cốt ván MDF và thách thức trong kết dính kỹ thuật
1.1. Đặc tính cơ học và mật độ sợi gỗ của ván MDF
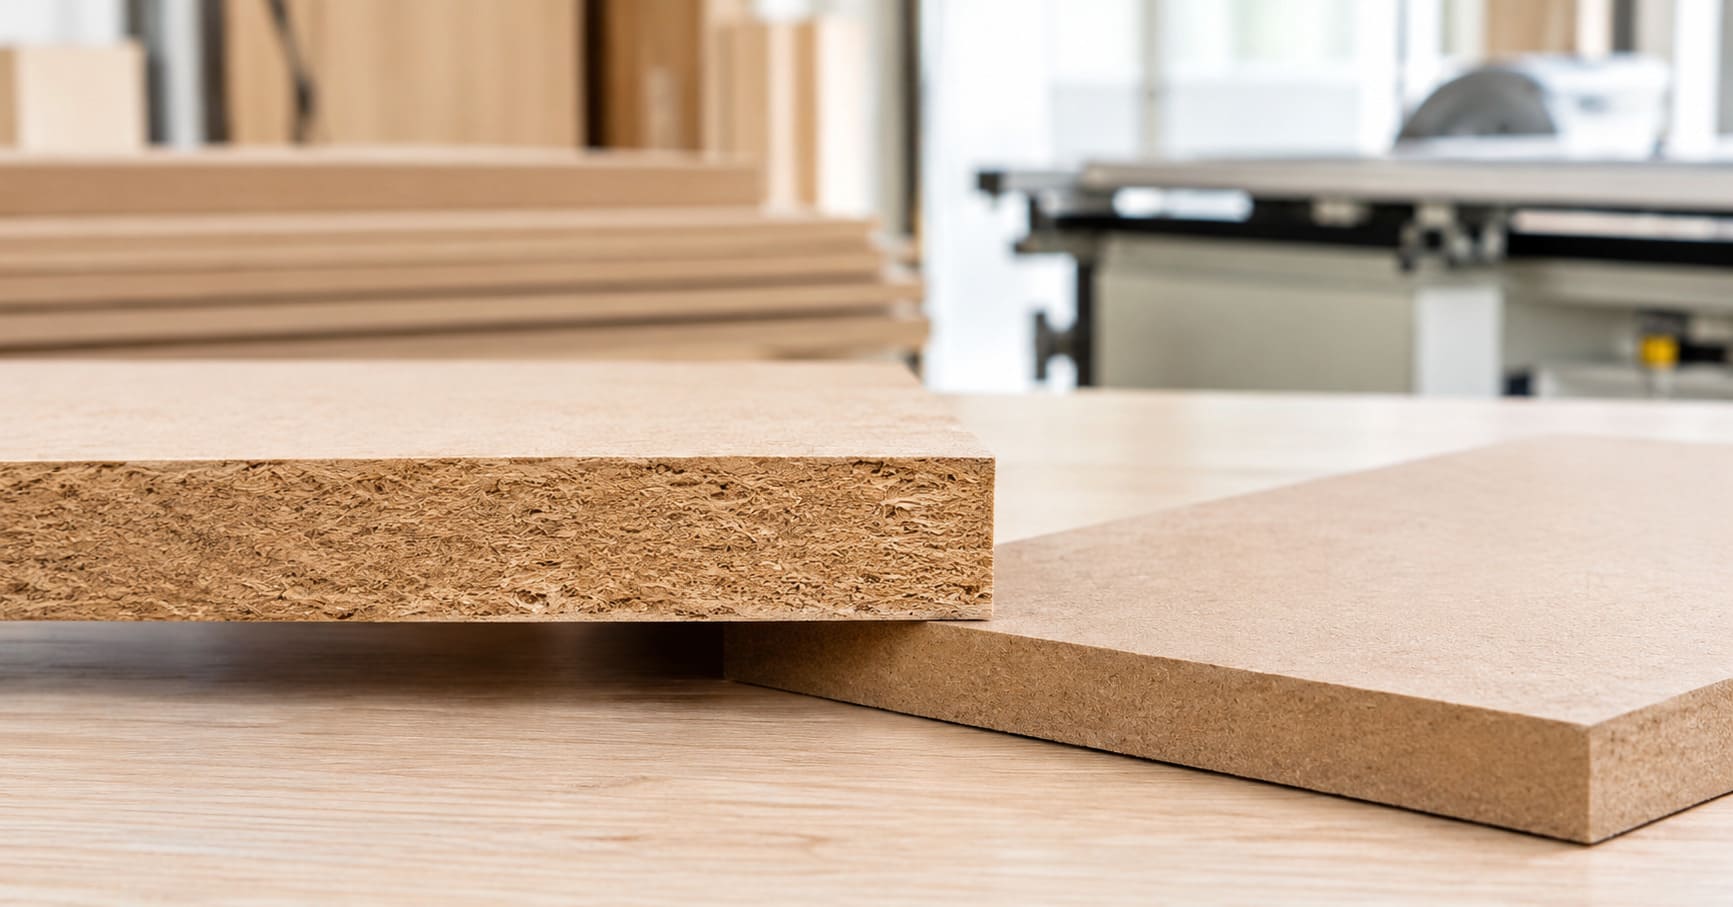
MDF là viết tắt của Medium Density Fiberboard, hay còn gọi là ván sợi mật độ trung bình. Vật liệu được sản xuất từ sợi gỗ nghiền nhỏ, kết hợp với chất kết dính và phụ gia, sau đó ép dưới điều kiện nhiệt độ và áp suất phù hợp.
Mật độ ván MDF thường nằm trong khoảng 600–800 kg/m³, tùy loại ván và tiêu chuẩn sản xuất. Kết cấu tương đối đồng đều giúp vật liệu dễ cắt, khoan, phay và gia công theo nhiều hình dạng.
Tuy nhiên, cần phân biệt hai khu vực khi lựa chọn keo dán MDF:
- Bề mặt ván: Có thể được phủ Melamine, Laminate, Veneer hoặc sơn hoàn thiện. Khả năng bám dính phụ thuộc vào đặc tính lớp phủ và độ sạch của bề mặt.
- Cạnh ván: Là phần lõi sợi gỗ lộ ra sau khi cắt. Khu vực này có khả năng hút keo mạnh hơn và cần được xử lý phù hợp trước khi dán trong một số ứng dụng.
Đây là lý do không nên lựa chọn keo chỉ dựa trên tên vật liệu MDF. Vị trí dán và vật liệu cần liên kết cũng quan trọng không kém.
1.2. Vì sao cạnh cắt MDF dễ hút keo?
Khi MDF được cắt bằng máy CNC hoặc máy cưa, phần cạnh ván để lộ cấu trúc sợi gỗ và các khoảng rỗng nhỏ. Khi tiếp xúc với keo có độ nhớt thấp, vật liệu có thể hút một phần keo vào bên trong.
Nếu lượng keo còn lại tại bề mặt liên kết không đủ, mối dán dễ xuất hiện hiện tượng thiếu keo, thường được gọi là starved joint. Tình trạng này có thể khiến nẹp PVC, ABS hoặc lớp phủ bị bong sau một thời gian sử dụng.
Ngoài ra, cạnh MDF cũng là vị trí cần chú ý khi sản phẩm thường xuyên tiếp xúc với độ ẩm. Nước có thể thâm nhập qua những khu vực chưa được phủ kín, làm cốt ván trương nở và ảnh hưởng đến hình dạng sản phẩm.
Vì vậy, với những chi tiết yêu cầu độ bền cao, xưởng nên kiểm tra chất lượng cạnh cắt, lượng keo sử dụng và mức độ kín của đường dán thay vì chỉ tập trung vào loại keo.
2. Phân loại các dòng keo dán MDF phổ biến
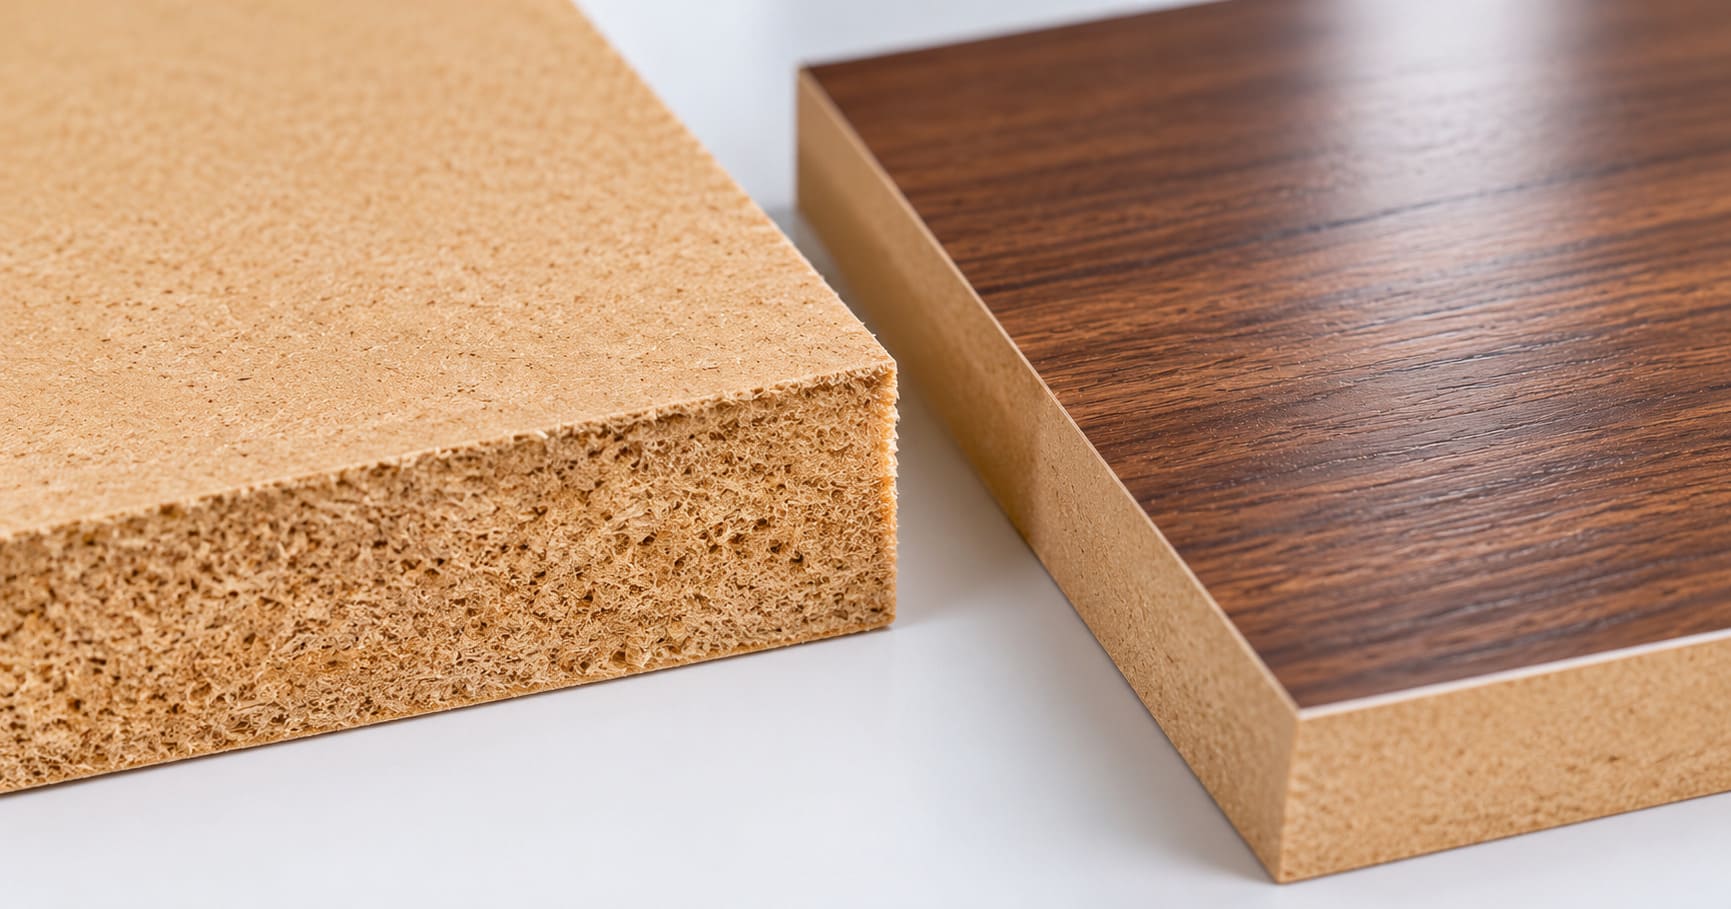
Mỗi dòng keo có cơ chế đóng rắn, thời gian thi công và khả năng chịu môi trường khác nhau. Việc hiểu rõ đặc điểm sẽ giúp doanh nghiệp lựa chọn đúng vật tư cho dây chuyền sản xuất.
2.1. Keo hạt nóng chảy EVA
Keo EVA (Ethylene Vinyl Acetate) là dòng keo nhiệt được sử dụng phổ biến trong công đoạn dán cạnh ván MDF. Keo tồn tại ở dạng hạt hoặc dạng khối rắn, được gia nhiệt để chuyển sang trạng thái nóng chảy trước khi phủ lên cạnh ván.
Khi tiếp xúc với bề mặt vật liệu và nguội xuống, keo hình thành liên kết giúp cố định nẹp cạnh.
Một số đặc điểm đáng chú ý của keo EVA:
- Tốc độ kết dính nhanh, phù hợp với dây chuyền sản xuất liên tục.
- Dễ ứng dụng trên máy dán cạnh tự động và bán tự động.
- Chi phí vật tư tương đối hợp lý.
- Có nhiều dòng keo phù hợp với các điều kiện nhiệt độ và tốc độ máy khác nhau.
Nhiệt độ sử dụng thường được thiết lập theo khuyến nghị của nhà sản xuất. Một số dòng có thể hoạt động trong khoảng 130–210°C, nhưng không nên áp dụng chung một mức nhiệt cho tất cả sản phẩm.
Keo EVA phù hợp để dán nẹp PVC, ABS, Melamine cho tủ quần áo, bàn làm việc, kệ và nội thất văn phòng. Với sản phẩm sử dụng trong môi trường khô ráo, đây là lựa chọn đáng cân nhắc về hiệu quả kinh tế.
2.2. Keo nhiệt PUR
PUR (Polyurethane Reactive) là dòng keo nóng chảy có khả năng phản ứng với độ ẩm để hình thành liên kết hóa học sau quá trình thi công. Khác với keo EVA, quá trình đóng rắn của PUR không chỉ phụ thuộc vào việc làm nguội.
Ưu điểm nổi bật của keo PUR là khả năng chịu ẩm và chịu nhiệt tốt khi đã đóng rắn đúng điều kiện. Đường keo có thể được tạo thành rất mỏng, giúp tăng tính thẩm mỹ cho sản phẩm hoàn thiện.
PUR thường được cân nhắc trong các ứng dụng:
- Dán cạnh tủ bếp và tủ lavabo.
- Sản xuất nội thất cao cấp.
- Dán nẹp cho sản phẩm thường xuyên tiếp xúc với độ ẩm.
- Các chi tiết yêu cầu đường keo mảnh và độ hoàn thiện cao.
Tuy nhiên, PUR đòi hỏi quy trình kiểm soát chặt chẽ hơn. Xưởng cần sử dụng thiết bị phù hợp, bảo quản keo đúng cách và vệ sinh hệ thống theo hướng dẫn của nhà sản xuất. Chi phí vật tư và vận hành thường cao hơn EVA, vì vậy cần đánh giá dựa trên yêu cầu thành phẩm và sản lượng thực tế.
2.3. Keo sữa PVAc
PVAc (Polyvinyl Acetate) là dòng keo gốc nước, thường có dạng lỏng màu trắng sữa. Keo đóng rắn chủ yếu thông qua quá trình bay hơi và hấp thụ nước vào vật liệu xốp.
Đây là lựa chọn quen thuộc trong xưởng mộc nhờ cách sử dụng tương đối đơn giản và khả năng liên kết tốt giữa những bề mặt phù hợp.
Keo PVAc thường được dùng để:
- Ghép các chi tiết gỗ.
- Dán khung và mộng nội thất.
- Dán Veneer lên bề mặt cốt ván.
- Liên kết các chi tiết gỗ hoặc vật liệu có khả năng thấm hút.
Khi lựa chọn PVAc, cần quan tâm đến cấp độ chịu nước. Các phân hạng D1, D2, D3 và D4 theo EN 204 thể hiện những mức độ chịu tác động của nước và độ ẩm khác nhau. D3 hoặc D4 có thể phù hợp với những ứng dụng yêu cầu cao hơn, nhưng vẫn cần đối chiếu điều kiện thử nghiệm và tài liệu kỹ thuật của sản phẩm.
Một lưu ý quan trọng: PVAc không phải lựa chọn mặc định để dán nẹp PVC lên MDF. Bề mặt nhựa PVC không có khả năng thấm hút như gỗ, do đó cần loại keo có độ tương thích với vật liệu nhựa.
2.4. Hệ keo UF, MUF và PF trong sản xuất ván
UF, MUF và PF là những hệ nhựa kết dính được sử dụng trong công nghiệp sản xuất vật liệu gỗ.
- UF (Urea Formaldehyde): Có chi phí tương đối thấp, khả năng kết dính tốt trong điều kiện sử dụng nội thất phù hợp. Tuy nhiên, khả năng chịu ẩm hạn chế hơn các hệ nhựa chuyên dụng khác.
- MUF (Melamine Urea Formaldehyde): Được bổ sung thành phần Melamine nhằm cải thiện khả năng chịu ẩm so với hệ UF thông thường.
- PF (Phenol Formaldehyde): Có khả năng chịu nước và điều kiện môi trường khắc nghiệt tốt, thường xuất hiện trong một số ứng dụng sản xuất ván ép và vật liệu gỗ kỹ thuật.
Cần lưu ý, đây chủ yếu là các hệ nhựa phục vụ sản xuất cốt ván hoặc vật liệu gỗ công nghiệp, không phải loại keo có thể thay thế trực tiếp cho keo dán cạnh trong mọi công đoạn nội thất.
2.5. Keo Epoxy AB và Cyanoacrylate
Keo Epoxy AB gồm hai thành phần được trộn theo tỷ lệ quy định trước khi sử dụng. Sau khi phản ứng và đóng rắn, keo tạo thành liên kết có độ cứng cao, phù hợp với một số vị trí cần trám khe, sửa chữa hoặc kết hợp MDF với kim loại và vật liệu khác.
Trong khi đó, Cyanoacrylate, thường được gọi là keo CA hoặc keo 502, có tốc độ kết dính nhanh. Khi kết hợp với chất xúc tiến phù hợp, keo có thể hỗ trợ cố định nhanh các chi tiết nhỏ, góc ghép hoặc vị trí cần sửa chữa tại công trình.
Hai dòng keo này thường được dùng cho công việc chuyên biệt, không thay thế hoàn toàn keo EVA, PUR hay PVAc trong dây chuyền sản xuất nội thất quy mô lớn.
3. So sánh đặc tính kỹ thuật giữa các dòng keo dán MDF
3.1. Độ bám dính và khả năng chịu lực
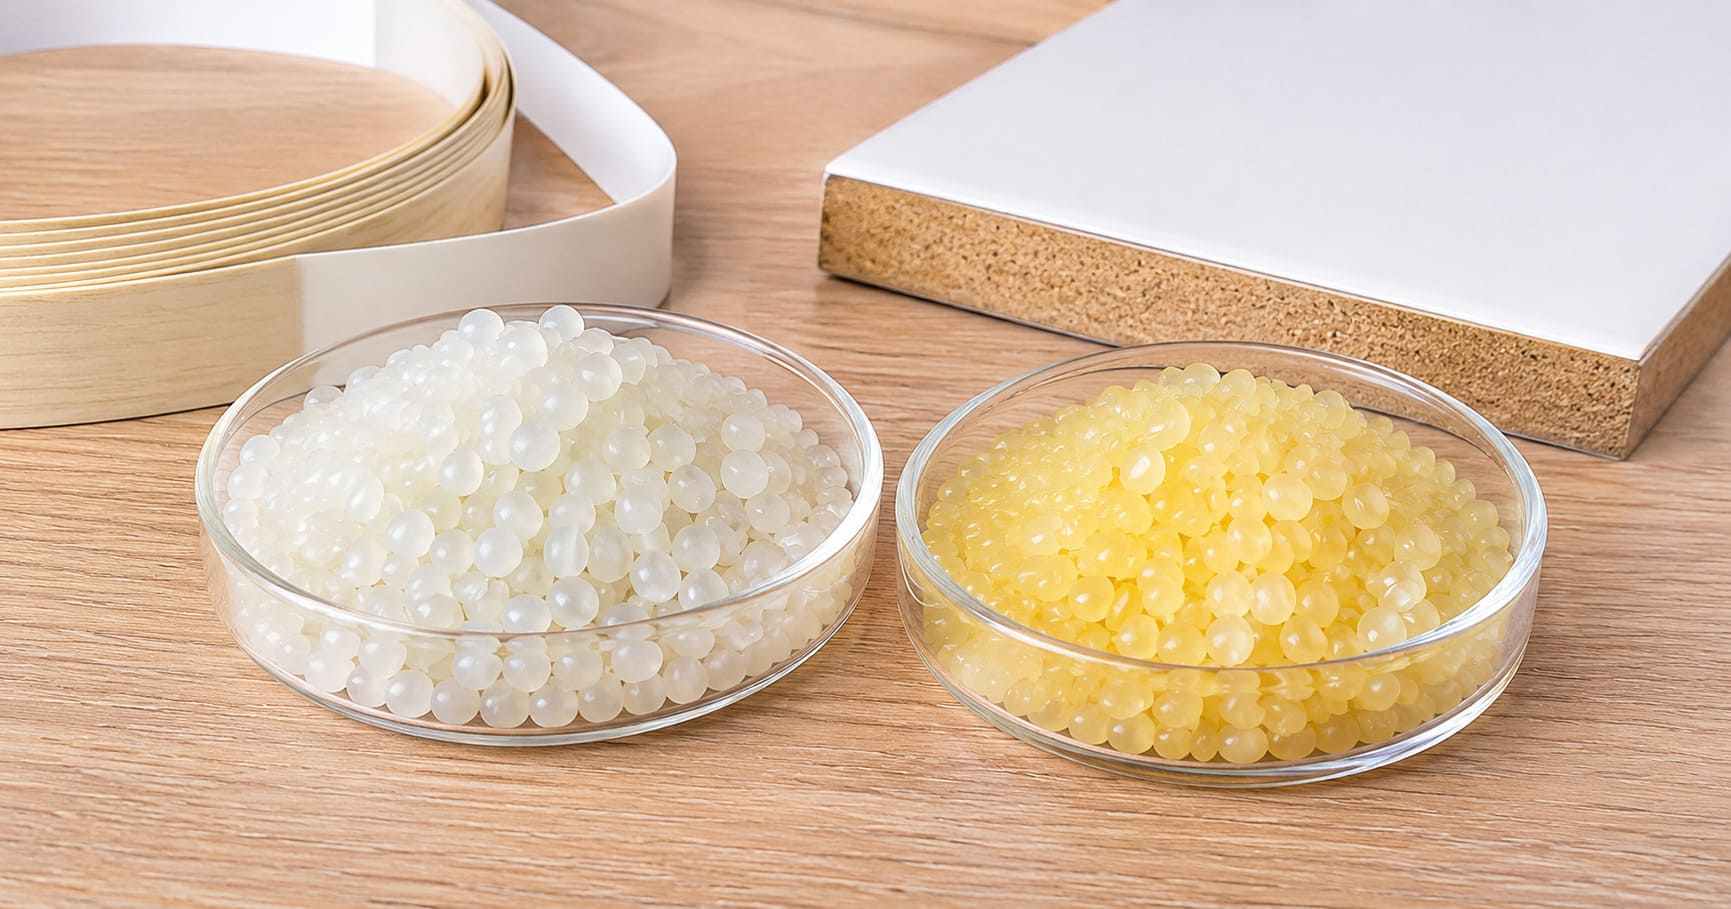
Độ bám dính là yếu tố quan trọng khi đánh giá chất lượng keo dán MDF. Tuy nhiên, không thể chỉ nhìn vào một con số lực kéo hoặc lực cắt để kết luận loại keo nào tốt nhất.
Kết quả liên kết còn phụ thuộc vào loại cốt ván, vật liệu nẹp, độ sạch bề mặt, lượng keo, áp lực ép và điều kiện đóng rắn.
Keo PUR có lợi thế trong những ứng dụng cần khả năng chịu ẩm cao. EVA phù hợp với dán cạnh tốc độ nhanh, còn PVAc thường được sử dụng trong các mối ghép gỗ và vật liệu có tính thấm hút.
Đối với đơn hàng B2B, doanh nghiệp nên yêu cầu tài liệu kỹ thuật và thử nghiệm trực tiếp trên vật liệu thực tế trước khi đưa keo vào sản xuất hàng loạt.
3.2. Khả năng kháng nước, kháng ẩm và chịu nhiệt
Mỗi dòng keo có giới hạn làm việc riêng. PUR thường được lựa chọn cho những khu vực có độ ẩm cao sau khi đóng rắn đúng quy trình. PVAc D3 hoặc D4 có khả năng chịu ẩm tốt hơn các dòng PVAc thông thường. EVA phù hợp hơn với nhiều ứng dụng nội thất khô ráo, trong khi UF cần được sử dụng theo đúng mục đích thiết kế của vật liệu.
Không nên hiểu rằng một loại keo có khả năng chịu nước tốt đồng nghĩa với việc toàn bộ sản phẩm MDF chống nước. Độ bền của sản phẩm còn phụ thuộc vào chất lượng cốt ván, lớp phủ bề mặt, xử lý cạnh và kết cấu tổng thể.
3.3. Thời gian thi công và dưỡng keo
Thời gian se mặt không đồng nghĩa với thời gian đạt độ bền liên kết tối đa.
Keo CA có thể cố định chi tiết trong vài giây. Keo EVA tạo liên kết nhanh khi nguội. PUR cần thêm thời gian để hoàn tất phản ứng đóng rắn, còn PVAc cần thời gian bay hơi nước và dưỡng keo.
Trong sản xuất, việc đưa sản phẩm sang công đoạn tiếp theo quá sớm có thể làm ảnh hưởng đến chất lượng mối dán. Do đó, cần phân biệt thời gian thao tác, thời gian ép giữ và thời gian đóng rắn hoàn toàn theo tài liệu của từng mã keo.
3.4. Tối ưu chi phí vật tư cho xưởng sản xuất
Chi phí keo không nên chỉ được tính bằng giá mua trên mỗi kilogram. Một loại keo có giá thấp nhưng tiêu hao nhiều, phát sinh hàng lỗi hoặc cần sửa chữa thường xuyên có thể khiến tổng chi phí sản xuất tăng lên.
Khi đánh giá hiệu quả kinh tế, doanh nghiệp nên xem xét:
- Giá mua và định mức tiêu hao keo.
- Tốc độ vận hành của dây chuyền.
- Tỷ lệ sản phẩm đạt yêu cầu sau khi dán.
- Chi phí bảo trì và vệ sinh thiết bị.
- Yêu cầu chất lượng của từng nhóm sản phẩm.
Với xưởng sản xuất số lượng lớn, thử nghiệm keo trên dây chuyền thực tế là cách hữu ích để xác định phương án phù hợp.
4. Kỹ thuật xử lý cạnh xốp MDF bằng keo lót
4.1. Glue sizing là gì?
Glue sizing là kỹ thuật phủ một lớp keo lót hoặc chất xử lý bề mặt lên khu vực có độ hút thấm cao trước khi thực hiện công đoạn dán chính.
Đối với cạnh MDF, lớp xử lý này có thể giúp giảm khả năng hút keo quá nhanh, tạo điều kiện để lớp keo chính hình thành liên kết đồng đều hơn.
Tuy nhiên, không phải loại keo nào cũng có thể pha loãng để làm keo lót. Việc lựa chọn sản phẩm và tỷ lệ pha cần dựa trên hướng dẫn của nhà sản xuất.
4.2. Cách xử lý cạnh MDF trước khi dán
Quy trình cơ bản có thể triển khai như sau:
- Cắt và gia công cạnh ván đúng kích thước.
- Làm sạch bụi gỗ và các tạp chất bám trên bề mặt.
- Kiểm tra độ phẳng, độ xốp và tình trạng cạnh cắt.
- Phủ lớp keo lót chuyên dụng nếu ứng dụng yêu cầu.
- Chờ lớp xử lý đạt trạng thái phù hợp rồi tiến hành dán chính.
Với một số dây chuyền dán cạnh tự động, nhà sản xuất keo có thể đề xuất giải pháp xử lý riêng. Xưởng nên chạy thử trên mẫu ván trước khi áp dụng cho toàn bộ đơn hàng.
4.3. Lợi ích của việc xử lý cạnh đúng cách
Xử lý cạnh giúp kiểm soát lượng keo thấm vào cốt ván, hỗ trợ cải thiện độ đồng đều của đường dán và giảm nguy cơ thiếu keo tại vị trí liên kết.
Đây cũng là bước có ý nghĩa với sản phẩm cần độ hoàn thiện cao, đặc biệt là các chi tiết có cạnh lộ ra ngoài hoặc thường xuyên tiếp xúc với môi trường sử dụng.
5. Tiêu chuẩn an toàn sức khỏe khi sử dụng keo và ván MDF
5.1. Kiểm soát phát thải Formaldehyde
Formaldehyde có thể xuất hiện trong một số hệ nhựa kết dính dùng để sản xuất ván gỗ công nghiệp. Mức phát thải phụ thuộc vào công thức keo, quy trình sản xuất và tiêu chuẩn kiểm soát của nhà cung cấp.
Các cấp độ như E0, E1 hoặc E2 được sử dụng trong một số hệ thống tiêu chuẩn để phân loại mức phát thải. Ngoài ra, CARB Phase 2 và quy định của EPA tại Hoa Kỳ là những yêu cầu liên quan đến kiểm soát phát thải formaldehyde đối với sản phẩm gỗ composite.
Khi mua MDF hoặc keo sử dụng trong sản xuất, doanh nghiệp nên kiểm tra chứng nhận, kết quả thử nghiệm và tài liệu kỹ thuật tương ứng. Mùi sản phẩm không phải căn cứ đáng tin cậy để xác định chính xác mức phát thải.
5.2. Lưu ý về VOC và Isocyanate
VOC là nhóm hợp chất hữu cơ dễ bay hơi có thể phát sinh từ một số sản phẩm keo, dung môi và vật liệu hoàn thiện. Trong khi đó, một số hệ keo polyurethane có thành phần Isocyanate cần được kiểm soát trong quá trình sử dụng.
Người vận hành nên tuân thủ hướng dẫn trên nhãn sản phẩm và bảng dữ liệu an toàn hóa chất (SDS). Với công đoạn có nguy cơ phát sinh hơi hóa chất, xưởng cần bố trí hệ thống thông gió, hút khí và trang bị bảo hộ phù hợp.
5.3. Giải pháp bảo vệ người thi công
Doanh nghiệp nên ưu tiên keo có nguồn gốc và tài liệu kỹ thuật rõ ràng, đồng thời xây dựng quy trình bảo quản, sử dụng và xử lý vật tư thống nhất.
Việc đầu tư hệ thống hút bụi, thông gió và đào tạo người vận hành vừa góp phần bảo vệ sức khỏe, vừa giúp môi trường sản xuất chuyên nghiệp hơn.
6. Quy trình 5 bước dán cạnh và dán gỗ MDF
6.1. Bước 1: Chuẩn bị và vệ sinh bề mặt
Kiểm tra cạnh ván, loại bỏ bụi mịn, dầu mỡ và các tạp chất có thể ảnh hưởng đến khả năng bám dính. Độ ẩm vật liệu cũng cần nằm trong giới hạn phù hợp với loại keo đang sử dụng.
6.2. Bước 2: Xử lý cạnh bằng keo lót khi cần thiết
Với cạnh MDF có độ hút thấm cao, có thể sử dụng giải pháp xử lý cạnh theo khuyến nghị kỹ thuật. Cần chờ lớp xử lý đạt trạng thái phù hợp trước khi thực hiện công đoạn tiếp theo.
6.3. Bước 3: Cài đặt thông số máy dán cạnh
Điều chỉnh nhiệt độ nồi keo, lượng keo phủ, tốc độ đưa phôi và các thông số vận hành khác. Đối với keo EVA, cần sử dụng dải nhiệt độ theo hướng dẫn của từng mã sản phẩm.
6.4. Bước 4: Ép nẹp và kiểm soát đường dán
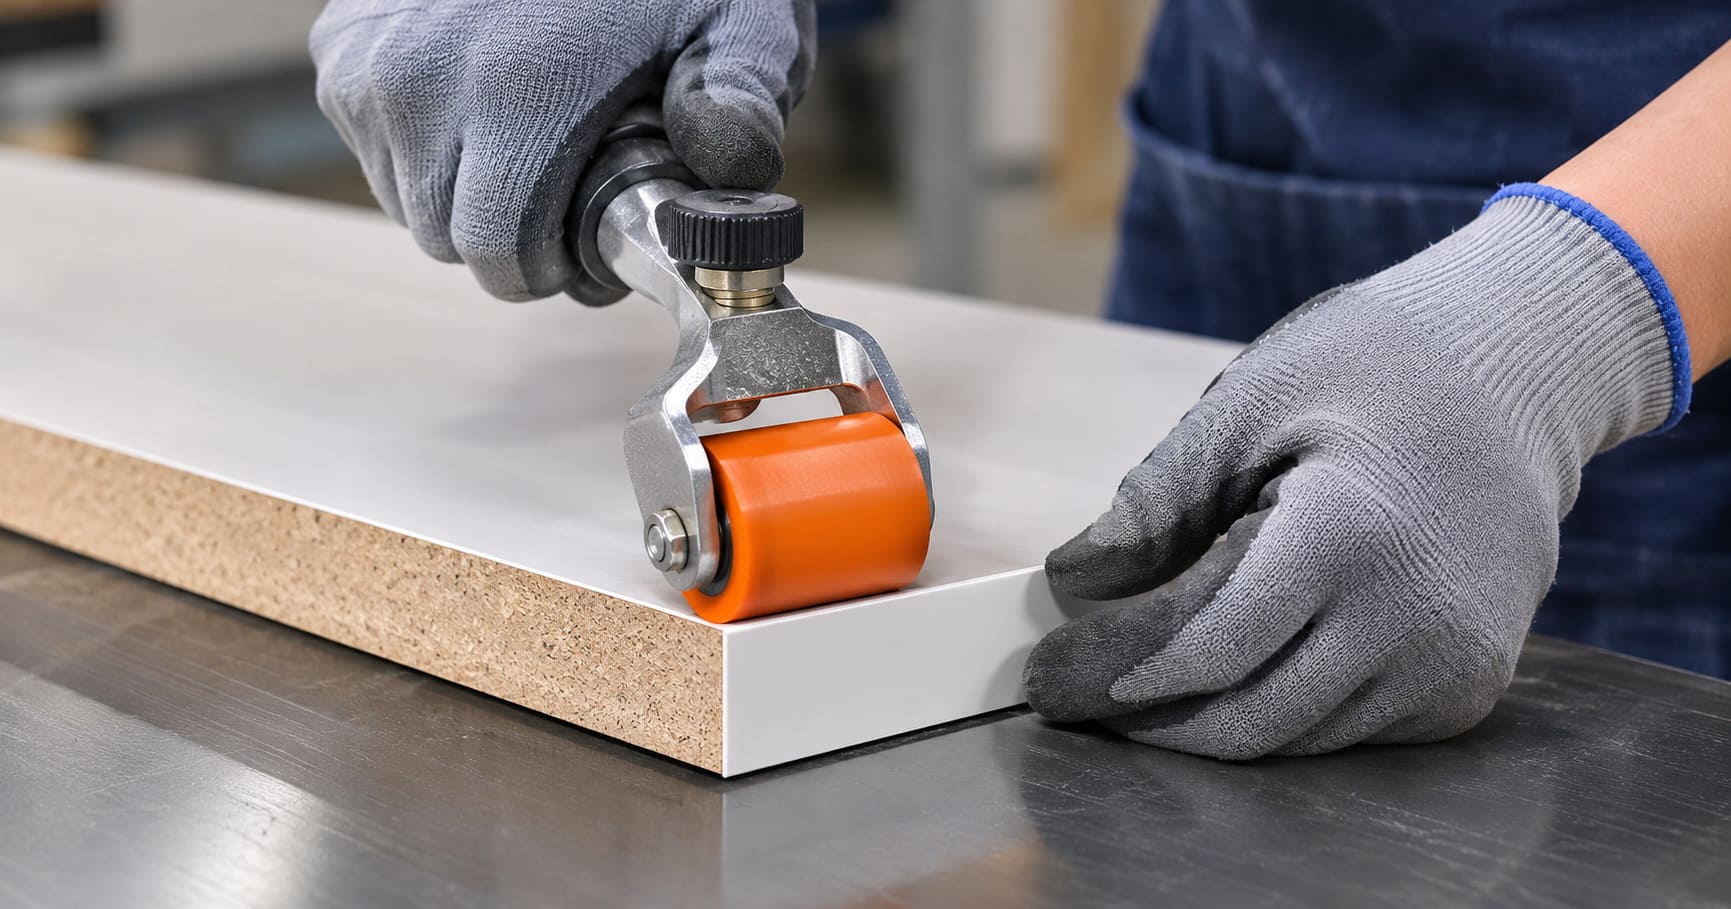
Đưa nẹp vào đúng vị trí, kiểm tra lực ép và độ đồng đều của đường keo. Lượng keo cần đủ để tạo liên kết nhưng cũng phải được kiểm soát để hạn chế tình trạng tràn keo ra mép thành phẩm.
6.5. Bước 5: Hoàn thiện và kiểm tra chất lượng
Sau khi dán, tiến hành cắt gọt, vệ sinh và kiểm tra đường nối. Không nên thử lực hoặc đưa sản phẩm vào môi trường sử dụng khắc nghiệt trước thời gian đóng rắn được nhà sản xuất khuyến nghị.
7. Báo giá keo dán MDF và cách tính chi phí
7.1. Giá keo hạt EVA
Giá keo EVA phụ thuộc vào xuất xứ, công thức, khả năng chịu nhiệt, màu sắc, quy cách đóng gói và số lượng đặt hàng. Vì vậy, mức giá trên thị trường có thể thay đổi theo từng thời điểm và nhà cung cấp.
Khi nhận báo giá, xưởng nên yêu cầu thông tin về định mức sử dụng, nhiệt độ vận hành và khả năng tương thích với máy dán cạnh hiện có.
7.2. Chi phí keo PUR và PVAc
Keo PUR thường có chi phí vật tư cao hơn EVA và có thể phát sinh thêm chi phí đầu tư thiết bị chuyên dụng. Bù lại, dòng keo này phù hợp với những sản phẩm cần khả năng chịu ẩm và độ hoàn thiện cao.
PVAc có nhiều phân hạng và quy cách đóng gói, phù hợp với các công đoạn ghép gỗ, dán Veneer hoặc liên kết vật liệu thấm hút. Khi so sánh giá, cần đặt các sản phẩm cùng phân hạng và cùng mục đích sử dụng lên một cơ sở đánh giá.
8. Câu hỏi thường gặp về keo dán MDF
8.1. Keo dán cạnh MDF nào phù hợp để làm tủ bếp?
Keo PUR là lựa chọn đáng cân nhắc cho các chi tiết tủ bếp thường xuyên tiếp xúc với độ ẩm nhờ khả năng chịu nước tốt sau khi đóng rắn. Keo EVA vẫn có thể được sử dụng cho những vị trí phù hợp với điều kiện vận hành và yêu cầu sản phẩm. Cần kết hợp xử lý cạnh và lựa chọn cốt ván thích hợp.
8.2. Vì sao nẹp PVC dán trên MDF bị bong mép?
Một số nguyên nhân thường gặp gồm cạnh ván còn bụi, lượng keo không đủ, nhiệt độ máy chưa phù hợp, lực ép chưa đồng đều hoặc keo không tương thích với điều kiện sản xuất. Cần kiểm tra từng yếu tố để xác định nguyên nhân chính xác.
8.3. Keo sữa PVAc có dán được nẹp PVC lên MDF không?
PVAc phù hợp hơn với các bề mặt có khả năng thấm hút như gỗ, giấy hoặc Veneer. Với nẹp PVC, nên chọn keo được thiết kế cho vật liệu nhựa và đáp ứng yêu cầu của công đoạn dán cạnh.
8.4. Làm thế nào để nhận biết ván MDF đạt tiêu chuẩn E0 hoặc E1?
Nên kiểm tra chứng nhận, kết quả thử nghiệm phát thải và hồ sơ chất lượng do nhà sản xuất cung cấp. Không nên chỉ dựa vào màu sắc hoặc mùi của ván để đánh giá tiêu chuẩn.
8.5. Keo dán MDF mất bao lâu để khô hoàn toàn?
Thời gian phụ thuộc vào dòng keo và điều kiện thi công. EVA tạo liên kết khi nguội, CA có tốc độ cố định nhanh, còn PUR và PVAc cần thêm thời gian để hoàn tất quá trình đóng rắn. Người sử dụng nên phân biệt thời gian se mặt, thời gian ép giữ và thời gian đạt độ bền liên kết tối đa.
9. Lựa chọn keo dán MDF phù hợp cùng Smart Vision Staple
Việc lựa chọn keo dán MDF cần bắt đầu từ ứng dụng thực tế, không nên chỉ dựa vào giá thành hoặc một thông số kỹ thuật riêng lẻ. Một sản phẩm keo phù hợp phải đáp ứng đồng thời yêu cầu về vật liệu, tốc độ sản xuất, điều kiện môi trường và chất lượng thành phẩm.
Với doanh nghiệp sản xuất nội thất, việc xác định đúng dòng keo ngay từ đầu giúp kiểm soát định mức vật tư, hạn chế lỗi bong nẹp và duy trì sự ổn định giữa các lô hàng.
Smart Vision Staple hướng đến việc đồng hành cùng doanh nghiệp trong quá trình tìm kiếm giải pháp vật tư kết dính phù hợp. Khi lựa chọn sản phẩm, quý doanh nghiệp nên chuẩn bị thông tin về loại MDF, vật liệu nẹp, thiết bị đang sử dụng và điều kiện vận hành để được tư vấn sát với nhu cầu thực tế.
Liên hệ Smart Vision Staple qua website https://smartvisionstaple.com/ để tìm hiểu thêm về giải pháp keo dán và lựa chọn vật tư phù hợp cho hoạt động sản xuất nội thất.