Tấm Laminate (HPL) là vật liệu bề mặt được sử dụng phổ biến trong ngành nội thất nhờ khả năng chống trầy xước, chịu va đập tương đối tốt và sở hữu nhiều mẫu mã đẹp. Từ cánh tủ bếp, tủ quần áo đến bàn làm việc, quầy trưng bày, Laminate giúp sản phẩm gỗ công nghiệp có diện mạo sang trọng và độ bền phù hợp với nhu cầu sử dụng lâu dài.
Tuy nhiên, chất lượng thành phẩm không chỉ phụ thuộc vào tấm Laminate hay cốt ván. Keo dán cũng là yếu tố quyết định độ ổn định của toàn bộ bề mặt sau khi hoàn thiện. Chọn sai loại keo, phun không đều hoặc ghép vật liệu khi keo chưa đạt trạng thái phù hợp đều có thể khiến sản phẩm xuất hiện tình trạng bong mép, phồng rộp, cộm sóng hoặc ố màu.
Đối với xưởng sản xuất, những lỗi này gây ra nhiều chi phí phát sinh. Một sản phẩm phải làm lại đồng nghĩa với việc tiêu hao thêm vật liệu, nhân công và thời gian giao hàng. Vì vậy, lựa chọn keo dán tấm Laminate cần được xem là một quyết định kỹ thuật, thay vì chỉ dựa vào giá mua trên mỗi bình hoặc can keo.
Bài viết sẽ giúp các xưởng hiểu rõ đặc tính của Laminate, phân biệt những dòng keo phổ biến, lựa chọn sản phẩm phù hợp với từng loại cốt nền và áp dụng quy trình dán đúng kỹ thuật.
1. Keo dán Laminate là gì? Vì sao không thể dùng keo dán gỗ thông thường?
1.1. Bản chất bề mặt và cấu tạo của tấm Laminate
Laminate, thường được gọi là HPL (High Pressure Laminate), là vật liệu bề mặt được tạo thành từ nhiều lớp giấy chuyên dụng tẩm nhựa và ép dưới áp suất, nhiệt độ cao. Cấu tạo này giúp tấm Laminate có độ cứng, khả năng chống trầy xước và tính ổn định tương đối tốt trong quá trình sử dụng.
Bề mặt Laminate thường có độ đặc cao, nhẵn và ít khả năng thấm hút. Đây là đặc điểm cần đặc biệt lưu ý khi lựa chọn keo. Khác với gỗ tự nhiên hoặc cốt ván có nhiều mao quản, mặt sau Laminate không dễ hấp thụ keo theo cơ chế thông thường.
Vì vậy, một loại keo có khả năng bám tốt trên gỗ chưa chắc đã tạo được liên kết ổn định với Laminate. Keo cần có khả năng tiếp xúc và hình thành lớp liên kết phù hợp trên cả hai bề mặt vật liệu.
Một kinh nghiệm hữu ích khi thử keo tại xưởng là quan sát trạng thái màng keo trước khi ghép. Với các dòng keo tiếp xúc, người thợ có thể kiểm tra theo hướng dẫn của nhà sản xuất. Thông thường, màng keo đạt trạng thái phù hợp sẽ có độ dính nhất định nhưng không còn truyền keo ướt lên đầu ngón tay. Tuy nhiên, không nên áp dụng một mốc thời gian cố định cho tất cả sản phẩm vì tốc độ bay hơi còn phụ thuộc vào nhiệt độ, độ ẩm, lượng keo và điều kiện thông gió.
1.2. Vì sao keo dán gỗ truyền thống chưa chắc phù hợp?
Keo sữa PVA/PVAc thường được sử dụng để liên kết các chi tiết gỗ có khả năng thấm hút. Khi sử dụng đúng điều kiện, dòng keo này có thể tạo liên kết tốt giữa các bề mặt gỗ, giấy hoặc một số vật liệu xốp.
Tuy nhiên, khi dán trực tiếp lên mặt Laminate có độ thấm hút thấp, cơ chế liên kết của keo sữa có thể không phát huy hiệu quả như mong muốn. Nếu không có hệ thống ép và quy trình phù hợp, bề mặt dễ xuất hiện hiện tượng liên kết yếu hoặc không đồng đều.
Tương tự, các loại keo dán giấy và keo hồ thông thường cũng không phải lựa chọn tối ưu cho công đoạn phủ Laminate trong sản xuất nội thất công nghiệp.
Với công đoạn này, xưởng nên ưu tiên dòng keo chuyên dụng có khả năng bám dính trên vật liệu ít thấm hút, lực liên kết phù hợp và thời gian thao tác đáp ứng nhịp sản xuất. Việc lựa chọn cần dựa trên loại Laminate, cốt nền, phương pháp thi công và yêu cầu sử dụng của sản phẩm cuối cùng.
2. Phân loại 4 gốc keo dán tấm Laminate phổ biến cho xưởng gỗ
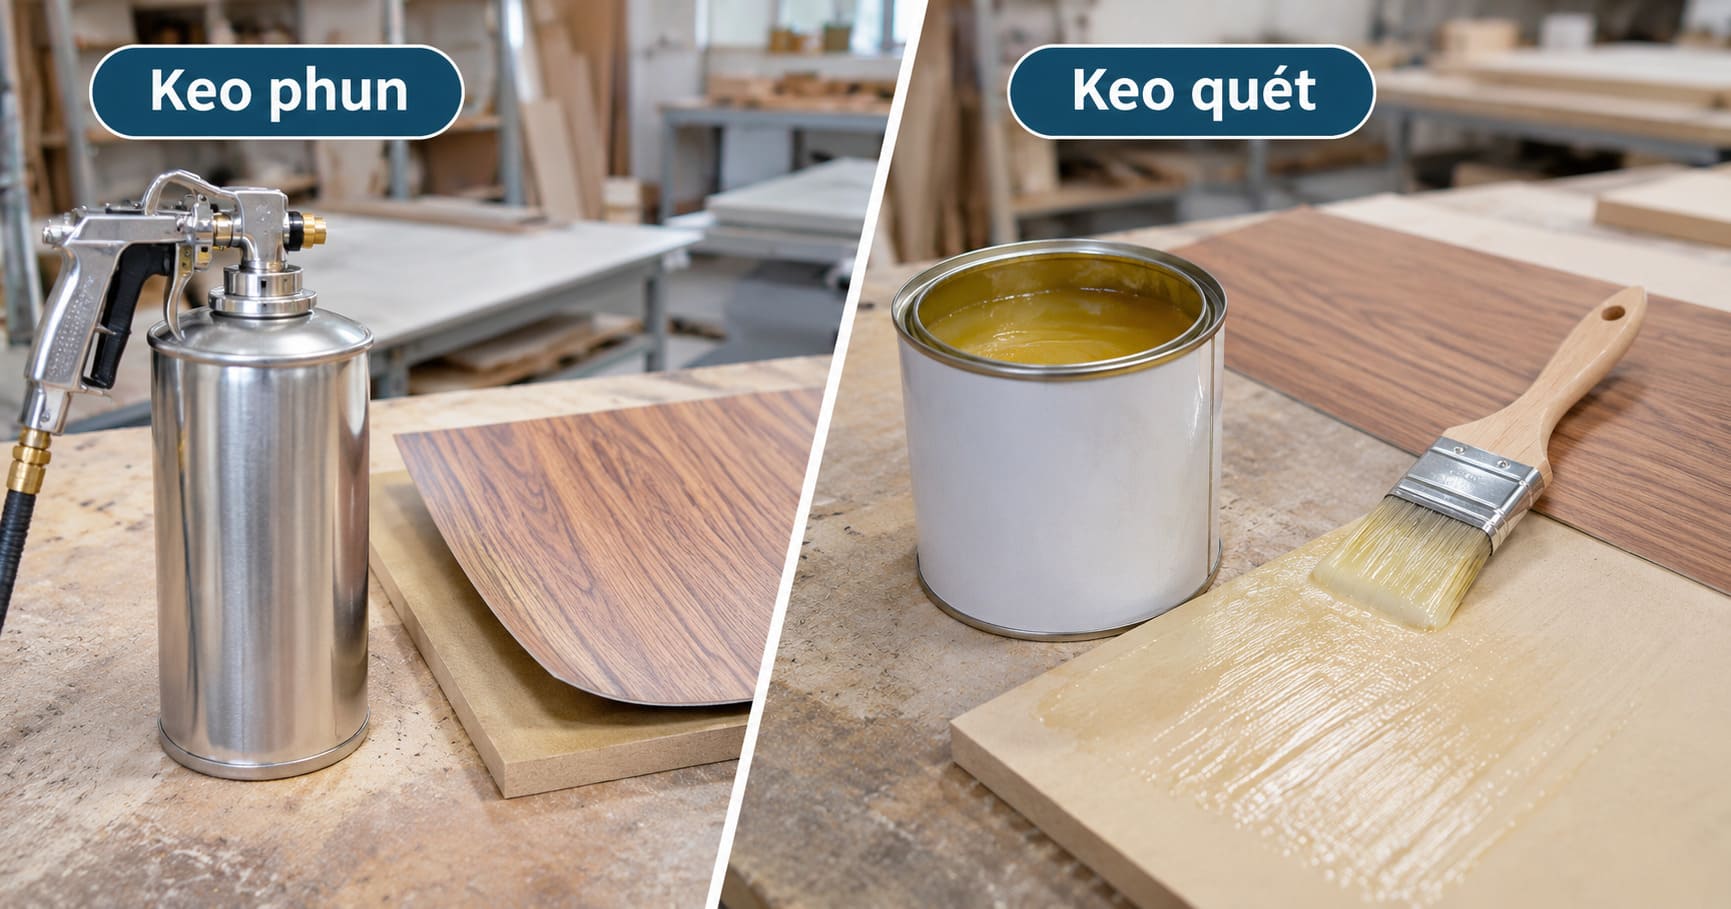
2.1. Keo phun gốc dung môi
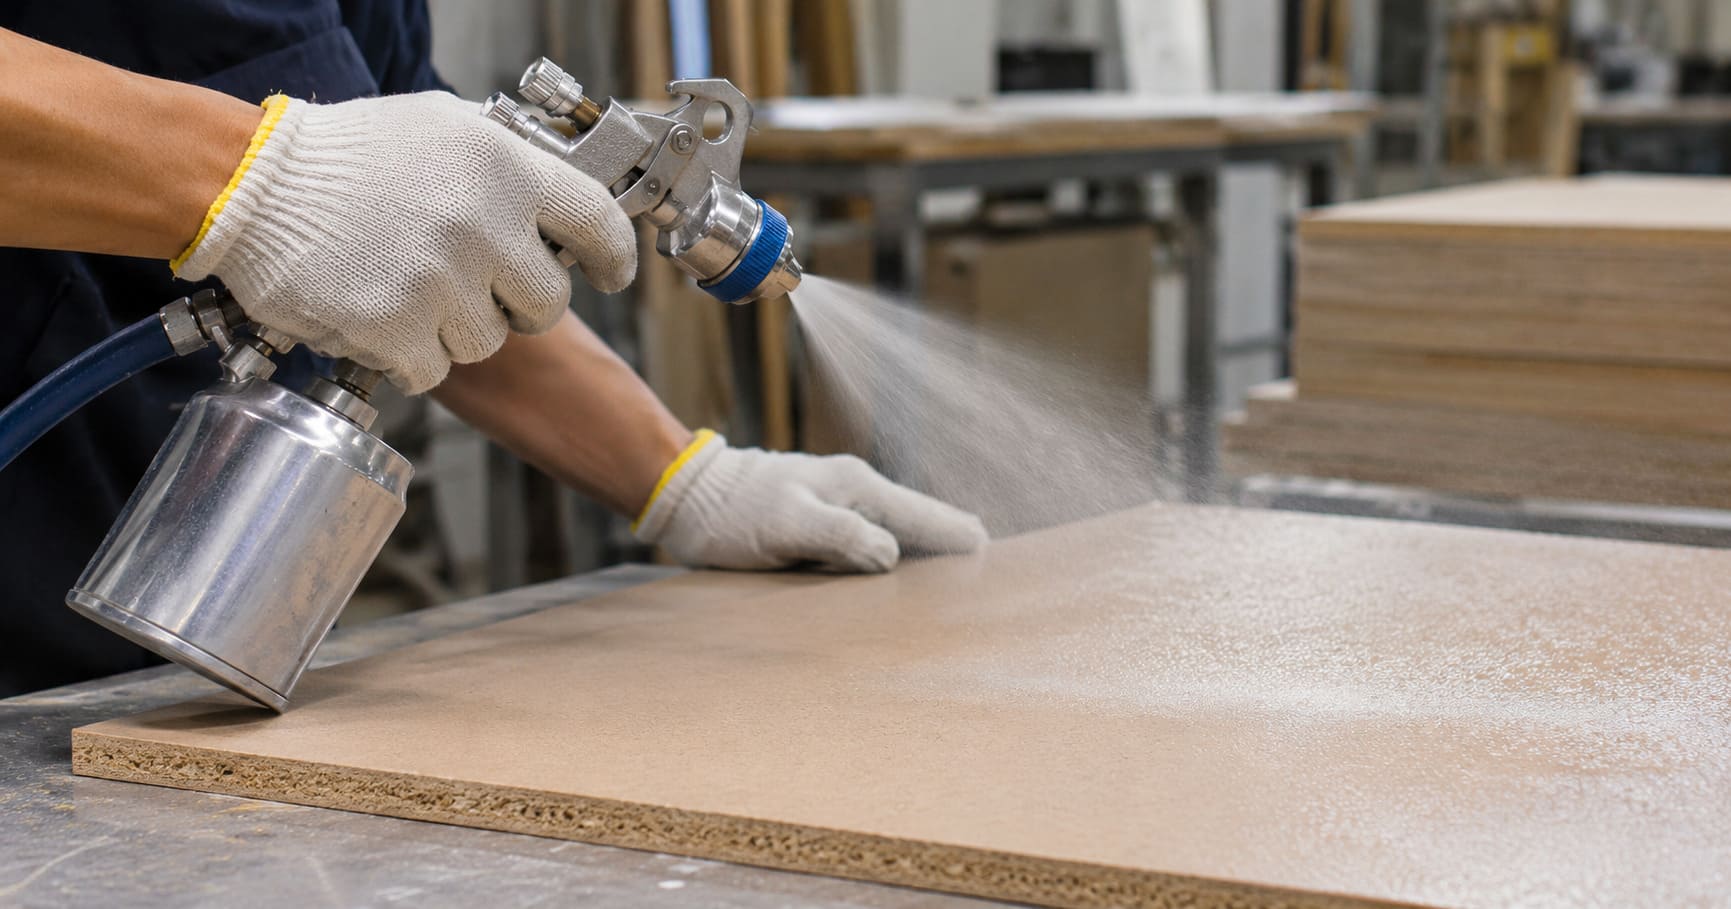
Keo phun gốc dung môi là một trong những lựa chọn được nhiều xưởng quan tâm khi cần dán Laminate trên diện tích lớn. Sản phẩm thường có độ nhớt phù hợp để đưa qua súng phun hoặc hệ thống phun chuyên dụng.
Ưu điểm đáng chú ý là khả năng phân tán keo thành lớp phủ tương đối đồng đều. Khi thiết bị được điều chỉnh đúng, người thợ có thể kiểm soát lượng keo, hạn chế tình trạng tập trung quá nhiều vật liệu tại một vị trí.
Dòng keo này phù hợp với những xưởng cần xử lý nhiều cánh tủ, mặt bàn hoặc tấm ván có diện tích lớn. Việc phun keo cũng giúp giảm thao tác quét thủ công, từ đó hỗ trợ cải thiện tốc độ sản xuất.
Tuy nhiên, hiệu quả thực tế phụ thuộc vào độ tương thích của keo với Laminate và cốt nền. Xưởng cần kiểm tra thời gian se mặt, định mức phủ, khả năng chịu nhiệt và yêu cầu thiết bị theo hướng dẫn của nhà cung cấp.
2.2. Keo tiếp xúc quét tay
Keo tiếp xúc quét tay thường có dạng lỏng sệt hoặc sánh, được sử dụng bằng cọ, con lăn hoặc dụng cụ trải keo phù hợp. Đây là giải pháp quen thuộc tại những xưởng có quy mô vừa và nhỏ hoặc thường xuyên xử lý các chi tiết riêng lẻ.
Ưu điểm của dòng keo này là cách sử dụng tương đối đơn giản, thiết bị đầu tư ban đầu thấp và thuận tiện cho các công việc sửa chữa. Với những chi tiết có diện tích nhỏ, số lượng ít, phương pháp quét tay vẫn có thể đáp ứng tốt nếu người thợ kiểm soát được độ dày lớp keo.
Điểm cần chú ý là kỹ thuật trải keo. Nếu lớp keo quá dày, quá mỏng hoặc không đồng đều, bề mặt sau khi ép có thể xuất hiện vệt gợn. Keo dư ở mép cũng dễ gây lem bẩn, làm tăng thời gian vệ sinh thành phẩm.
Với xưởng sản xuất số lượng lớn, nên cân nhắc tổng thời gian thao tác và lượng keo tiêu hao trước khi quyết định sử dụng phương pháp này lâu dài.
2.3. Keo sữa PVA/PVAc gốc nước
Keo PVA/PVAc là dòng keo gốc nước được sử dụng rộng rãi trong ngành chế biến gỗ. Sản phẩm thường phù hợp với các ứng dụng liên kết gỗ, ghép chi tiết hoặc dán những vật liệu có khả năng thấm hút.
Ưu điểm của keo sữa là dễ thao tác, có nhiều lựa chọn về độ nhớt và phù hợp với một số dây chuyền ép nguội hoặc ép nóng. Khi sử dụng đúng vật liệu và điều kiện ép, keo có thể tạo liên kết ổn định sau khi khô hoàn toàn.
Tuy nhiên, không nên mặc định keo sữa thông thường có thể thay thế keo tiếp xúc chuyên dụng để dán trực tiếp Laminate. Với bề mặt ít thấm hút, xưởng cần kiểm tra rõ yêu cầu của nhà sản xuất về vật liệu tương thích, lực ép và thời gian đóng rắn.
2.4. Keo PUR và keo hai thành phần
Keo PUR (Polyurethane Reactive) là dòng keo phản ứng, có khả năng tạo liên kết thông qua quá trình đóng rắn hóa học. Một số sản phẩm được ứng dụng trong dán cạnh, phủ bề mặt và các công đoạn sản xuất nội thất yêu cầu khả năng chịu ẩm hoặc chịu nhiệt cao.
Keo hai thành phần thường gồm phần keo chính và chất đóng rắn. Hai thành phần cần được phối trộn đúng tỷ lệ để tạo ra phản ứng đóng rắn theo thiết kế của nhà sản xuất.
Ưu điểm của các dòng keo này là có thể đáp ứng những yêu cầu kỹ thuật chuyên biệt mà keo thông thường khó đạt được. Tuy nhiên, chi phí đầu tư, thiết bị và yêu cầu vận hành thường cao hơn. Người sử dụng cần kiểm soát tỷ lệ pha, thời gian sử dụng sau khi trộn và điều kiện bảo quản.
Đặc biệt, khả năng chịu nước, chịu nhiệt của keo PUR hay keo hai thành phần không giống nhau ở mọi sản phẩm. Xưởng nên yêu cầu tài liệu kỹ thuật để xác định đúng phạm vi ứng dụng.
3. So sánh keo phun chuyên dụng và keo quét tay truyền thống
3.1. Tốc độ thi công và hiệu suất lao động
Trong sản xuất nội thất, thời gian thao tác ảnh hưởng trực tiếp đến tiến độ hoàn thiện. Với phương pháp quét tay, người thợ phải trải keo trên từng khu vực, kiểm soát độ phủ và chờ màng keo đạt trạng thái phù hợp.
Trong khi đó, hệ thống phun chuyên dụng có thể hỗ trợ phủ keo trên diện tích rộng nhanh hơn. Khi súng phun được điều chỉnh đúng, lượng keo phân bố đồng đều và người thợ dễ duy trì nhịp thao tác ổn định.
Dù vậy, tốc độ thực tế còn phụ thuộc vào thời gian chờ của từng loại keo, kích thước phôi và khả năng vận hành thiết bị. Không nên chỉ căn cứ vào tốc độ phun để đánh giá toàn bộ hiệu suất dây chuyền.
3.2. Độ phẳng bề mặt và tính thẩm mỹ
Laminate có nhiều dòng bề mặt như bóng gương, mờ, vân gỗ hoặc vân đá. Với những mẫu có độ bóng cao, ánh sáng phản chiếu sẽ làm lộ rõ các khuyết điểm như vết cộm, gợn sóng hoặc bọt khí.
Keo phun có lợi thế về khả năng tạo lớp phủ mỏng và đồng đều khi thao tác đúng kỹ thuật. Ngược lại, quét tay đòi hỏi người thợ có kinh nghiệm để tránh tình trạng lớp keo chỗ dày, chỗ mỏng.
Tuy nhiên, không thể khẳng định cứ sử dụng keo phun là bề mặt sẽ phẳng đẹp. Chất lượng còn phụ thuộc vào độ phẳng của cốt ván, lượng keo, thời gian se mặt và lực ép trong quá trình ghép.
3.3. Định mức tiêu hao và hiệu quả kinh tế
Khi so sánh hai phương pháp, chủ xưởng nên quan tâm đến chi phí trên mỗi mét vuông thành phẩm đạt chuẩn thay vì chỉ nhìn vào giá mua một đơn vị keo.
Một dòng keo có giá mua thấp nhưng định mức tiêu hao cao, dễ phát sinh lỗi hoặc cần nhiều nhân công vẫn có thể khiến tổng chi phí sản xuất tăng lên.
Ngược lại, keo phun chuyên dụng có thể giúp kiểm soát lượng sử dụng và giảm thời gian thao tác nếu thiết bị phù hợp. Để có kết quả chính xác, xưởng nên thử nghiệm trên cùng loại Laminate và cốt nền, sau đó ghi nhận lượng keo tiêu thụ, thời gian thi công và tỷ lệ sản phẩm đạt yêu cầu.
4. Hướng dẫn chọn keo dán tấm Laminate theo từng loại cốt nền
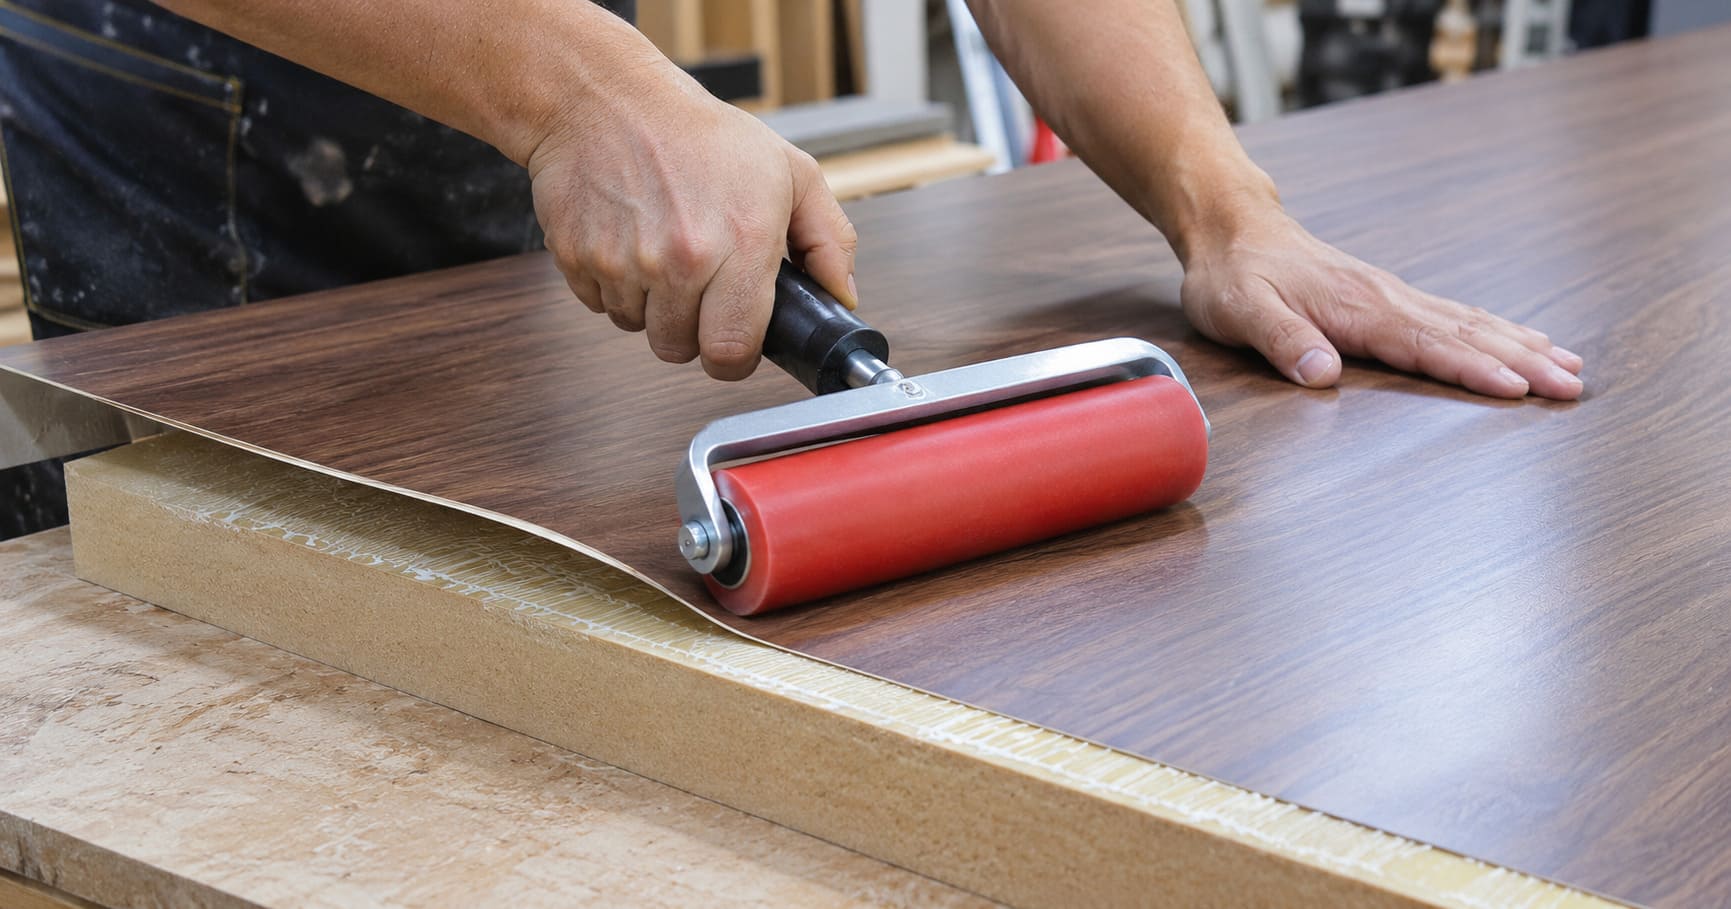
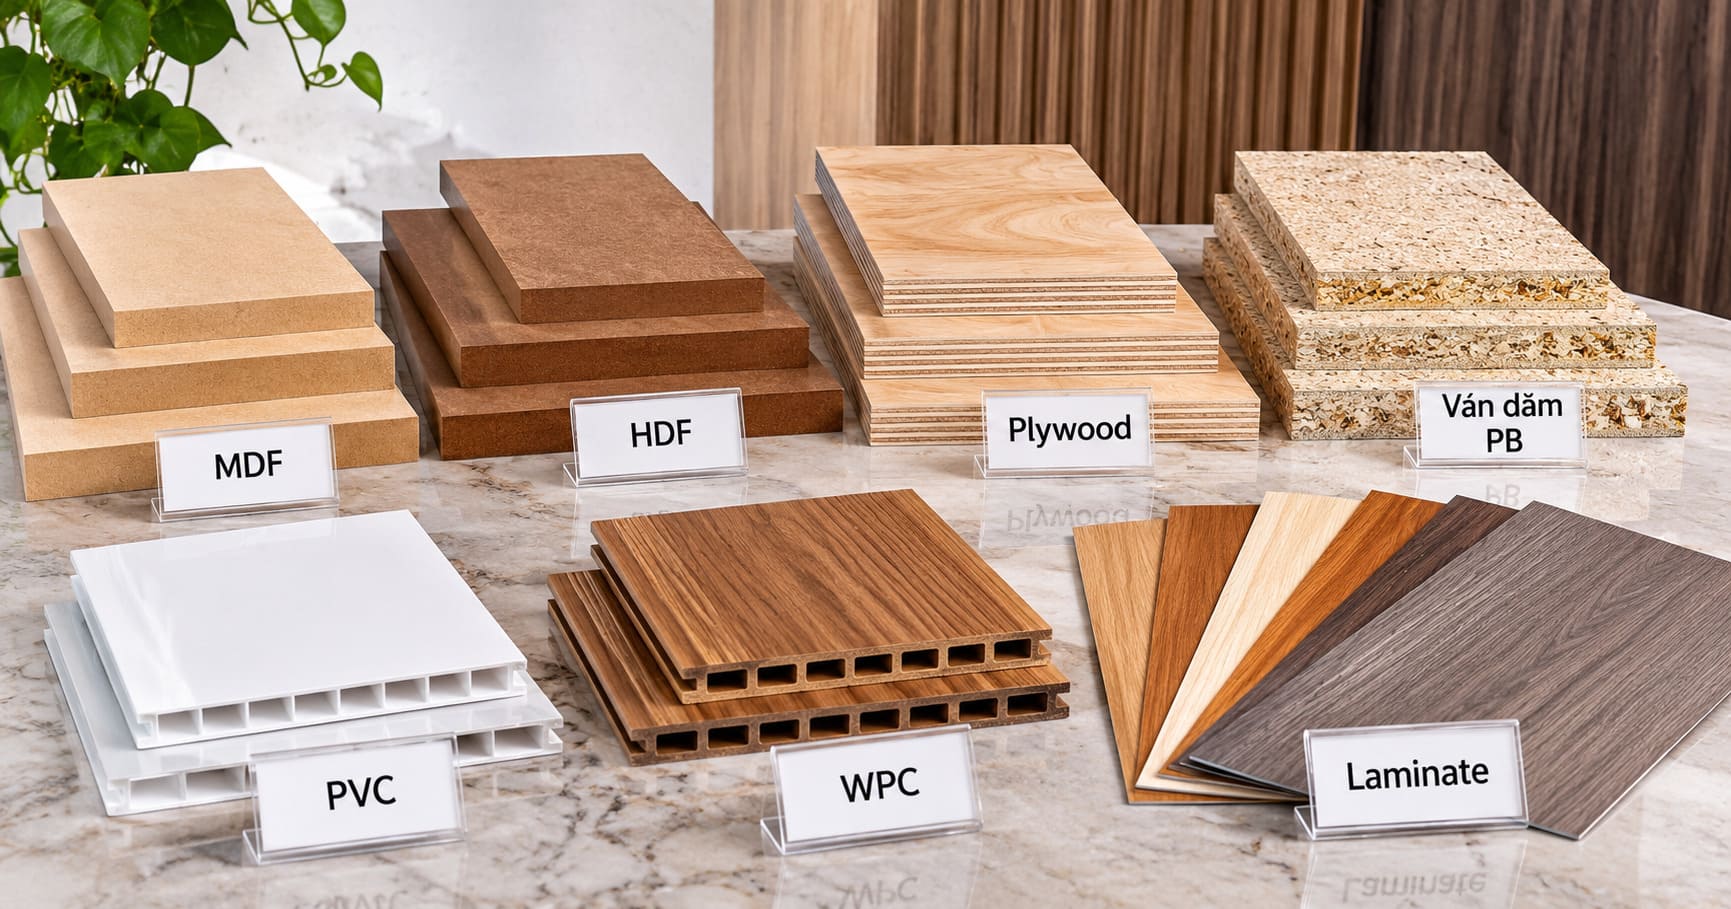
4.1. Dán Laminate lên cốt ván MDF và HDF
MDF và HDF có cấu trúc sợi gỗ được ép thành tấm, bề mặt tương đối đồng đều và phù hợp với nhiều ứng dụng nội thất. Đây là nhóm cốt nền thường gặp khi sản xuất cánh tủ, vách trang trí, mặt bàn và hệ tủ lưu trữ.
Với Laminate dán trên MDF hoặc HDF, xưởng có thể xem xét keo tiếp xúc chuyên dụng dạng phun hoặc các hệ keo được nhà sản xuất xác nhận tương thích. Cần chú ý đến độ hút keo của cốt ván, đặc biệt ở những vị trí đã chà nhám hoặc có độ xốp cao.
4.2. Dán Laminate lên cốt ván Plywood
Plywood là ván ép được tạo thành từ nhiều lớp gỗ mỏng xếp chồng và liên kết với nhau. Vật liệu có cấu trúc khác MDF và HDF, vì vậy cần kiểm tra kỹ độ phẳng, chất lượng bề mặt và tình trạng lớp keo liên kết giữa các lớp gỗ.
Keo phun tiếp xúc có thể là lựa chọn phù hợp trong một số ứng dụng phủ Laminate. Với những hệ thống ép sử dụng keo gốc nước, cần bảo đảm sản phẩm được thiết kế cho đúng loại vật liệu và điều kiện thi công.
4.3. Dán Laminate lên ván dăm Particle Board
Ván dăm được sản xuất từ các hạt gỗ liên kết bằng chất kết dính. Bề mặt có thể có độ xốp và khả năng hút keo khác nhau tùy chất lượng tấm ván.
Khi thi công, người thợ cần kiểm tra độ phẳng và độ chắc của lớp bề mặt. Nếu cốt ván hút keo quá nhanh, lượng keo còn lại tại vùng tiếp xúc có thể không đủ để hình thành liên kết như mong muốn.
Vì vậy, nên chọn keo có độ nhớt và định mức phù hợp, đồng thời thử nghiệm trên mẫu thực tế trước khi triển khai hàng loạt.
4.4. Dán Laminate lên PVC, WPC và nhôm Alu
PVC, WPC và nhôm Alu có đặc điểm bề mặt khác với gỗ công nghiệp. Một số loại có độ thấm hút thấp, trong khi hệ số giãn nở nhiệt và đặc tính bề mặt cũng khác nhau.
Đây là nhóm vật liệu cần được kiểm tra kỹ trước khi chọn keo. Xưởng nên ưu tiên sản phẩm có tài liệu xác nhận khả năng bám dính trên đúng loại nhựa hoặc kim loại đang sử dụng.
Trong trường hợp cần liên kết nhiều vật liệu khác nhau, keo tiếp xúc chuyên dụng hoặc keo hai thành phần có thể được xem xét tùy theo yêu cầu chịu lực, chịu nhiệt và môi trường sử dụng.
5. Quy trình 5 bước dán tấm Laminate chuẩn kỹ thuật tại xưởng
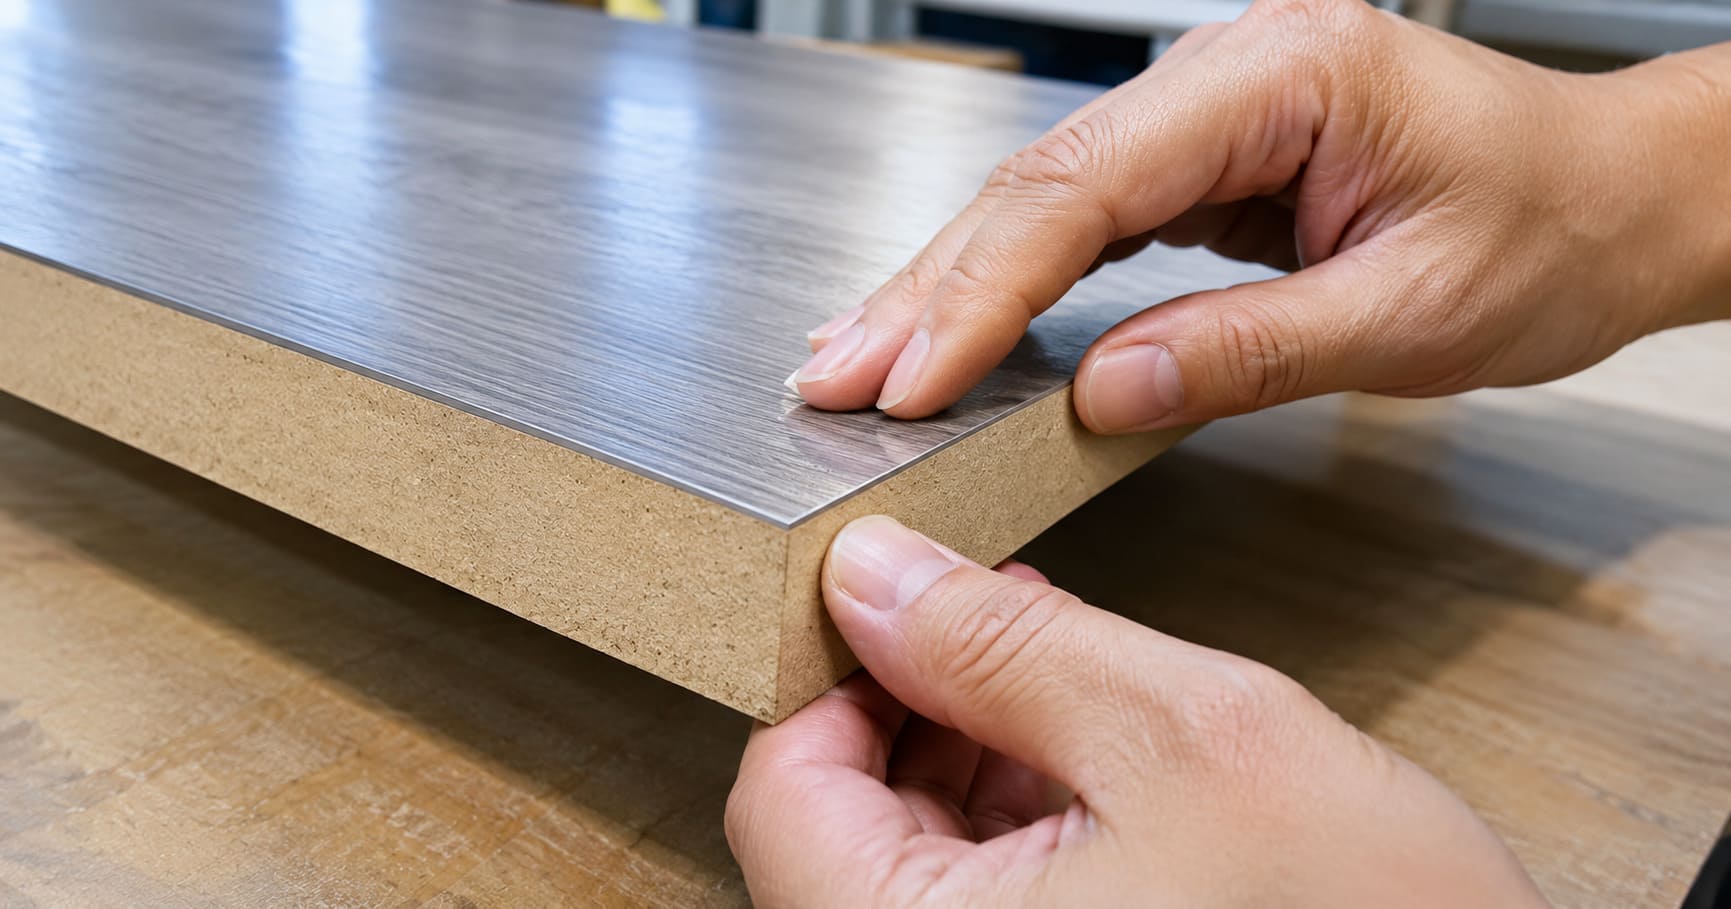
5.1. Bước 1: Vệ sinh và chuẩn bị bề mặt
Trước khi dán, cần kiểm tra cốt ván và mặt sau Laminate. Bề mặt phải sạch bụi, khô ráo, không dính dầu mỡ hoặc tạp chất ảnh hưởng đến độ bám dính.
Với MDF, HDF hoặc Plywood, có thể sử dụng thiết bị hút bụi để làm sạch sau công đoạn chà nhám. Đây là thao tác đơn giản nhưng ảnh hưởng đáng kể đến chất lượng mối dán.
5.2. Bước 2: Phun hoặc quét keo đồng đều
Nếu sử dụng súng phun, người thợ cần điều chỉnh áp lực khí, đầu béc và khoảng cách phun theo hướng dẫn của thiết bị. Khoảng cách tham khảo có thể nằm trong khoảng 15–20 cm, nhưng cần điều chỉnh theo loại súng và đặc tính keo.
Keo cần được phủ đều trên các bề mặt theo đúng hướng dẫn của nhà sản xuất. Tránh tập trung quá nhiều keo tại một vị trí hoặc bỏ sót khu vực sát mép tấm.
5.3. Bước 3: Kiểm tra thời gian se mặt
Thời gian chờ là yếu tố quan trọng đối với keo tiếp xúc. Ghép quá sớm khi dung môi chưa bay hơi phù hợp có thể làm tăng nguy cơ giữ dung môi bên trong lớp liên kết.
Ngược lại, chờ quá lâu cũng có thể khiến bề mặt keo giảm khả năng kết dính theo yêu cầu. Người thợ cần tuân thủ thời gian mở và thời gian se mặt được công bố trong tài liệu kỹ thuật.
5.4. Bước 4: Ghép tấm và ép con lăn
Sau khi keo đạt trạng thái phù hợp, tiến hành đặt Laminate lên cốt ván. Cần căn chỉnh vị trí cẩn thận vì một số dòng keo tiếp xúc có độ bám ban đầu cao, khiến việc điều chỉnh sau khi ghép trở nên khó khăn.
Sử dụng con lăn cao su để ép đều bề mặt. Nên thao tác từ khu vực trung tâm ra phía ngoài nhằm đẩy không khí thoát ra các mép, hạn chế hình thành bọng khí.
5.5. Bước 5: Cố định và hoàn thiện cạnh
Sau khi ép, kiểm tra toàn bộ bề mặt, đặc biệt là các góc và cạnh tấm. Những vị trí này thường cần được chú ý vì dễ phát sinh bong tróc nếu lượng keo hoặc lực ép chưa phù hợp.
Thời gian chờ trước khi phay gọt, cắt cạnh hoặc đưa vào công đoạn tiếp theo cần căn cứ vào hướng dẫn của từng loại keo. Với sản phẩm yêu cầu độ ổn định cao, nên dành đủ thời gian dưỡng keo trước khi đóng gói và vận chuyển.
6. Các lỗi thi công dán Laminate phổ biến và cách khắc phục
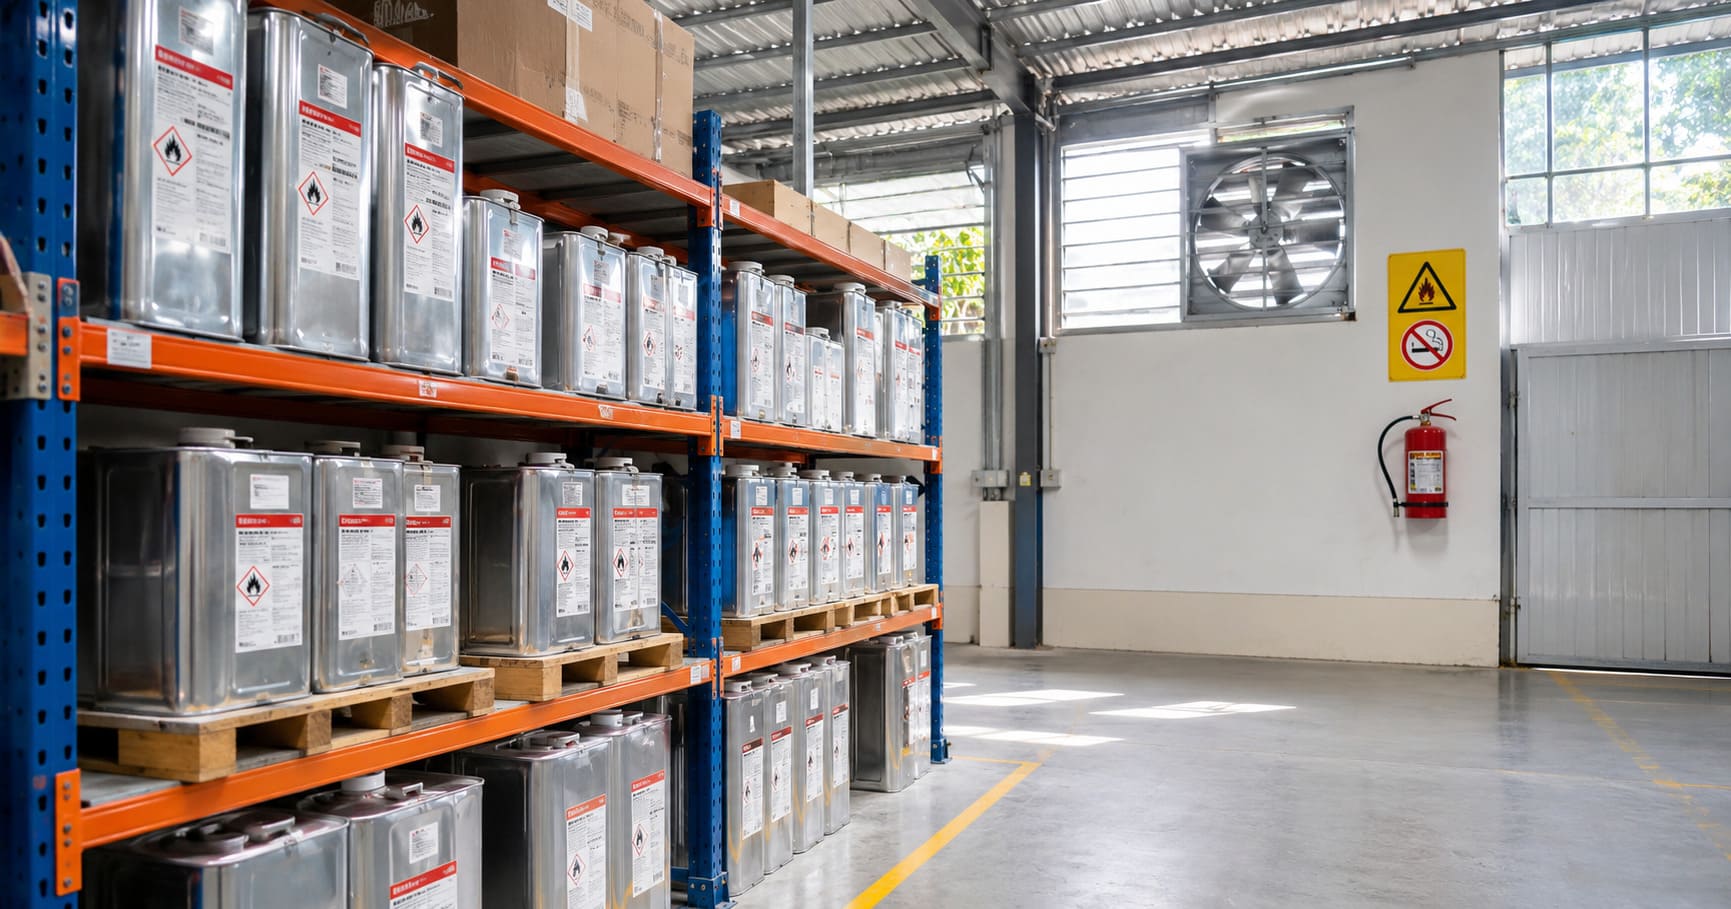
6.1. Bong tróc mép cạnh sau khi hoàn thiện
Nguyên nhân thường gặp là keo phủ thiếu ở khu vực sát viền, bề mặt chưa được làm sạch hoặc lực ép tại góc chưa đủ. Ngoài ra, cốt ván có bụi hoặc lớp bề mặt yếu cũng ảnh hưởng đến độ bám.
Để xử lý, cần kiểm tra tình trạng bong, làm sạch khu vực liên kết và sử dụng keo sửa chữa tương thích. Với sản phẩm sản xuất hàng loạt, nên điều chỉnh lại thao tác phủ keo và ép cạnh để hạn chế lỗi lặp lại.
6.2. Bề mặt Laminate bị phồng rộp, xuất hiện bọng khí
Bọng khí có thể hình thành khi bề mặt chưa được ép đều, keo chưa đạt trạng thái phù hợp hoặc dung môi còn lưu lại trong lớp liên kết.
Người thợ cần kiểm tra thời gian chờ, lượng keo và kỹ thuật lăn ép. Khi ghép tấm, nên thực hiện thao tác từ tâm ra ngoài, bảo đảm lực ép được phân bố đều.
6.3. Xuất hiện vệt ố dưới lớp Laminate sáng màu
Với Laminate trắng hoặc màu sáng, những thay đổi về màu sắc tại lớp keo có thể ảnh hưởng rõ đến thẩm mỹ. Nguyên nhân có thể đến từ màu keo, tình trạng oxy hóa, độ dày lớp keo hoặc sự tương tác giữa keo và vật liệu.
Giải pháp là lựa chọn dòng keo có màu sắc phù hợp, được nhà sản xuất khuyến nghị cho Laminate sáng màu. Trước khi sản xuất số lượng lớn, nên dán thử và kiểm tra sau thời gian dưỡng keo.
6.4. Keo kéo chỉ và lem bẩn bề mặt
Hiện tượng kéo chỉ có thể xuất hiện khi độ nhớt không phù hợp, đầu béc phun bám keo hoặc thao tác quét chưa đúng. Nếu keo lem lên bề mặt hoàn thiện, việc vệ sinh cũng có thể làm ảnh hưởng đến lớp trang trí.
Xưởng nên vệ sinh thiết bị định kỳ, kiểm tra đầu phun và sử dụng dung dịch làm sạch được nhà sản xuất cho phép. Không nên tự ý dùng dung môi mạnh vì có thể làm biến đổi màu hoặc độ bóng của Laminate.
7. An toàn sức khỏe và bài toán chi phí khi sử dụng keo
7.1. Kiểm soát VOC và an toàn trong môi trường xưởng
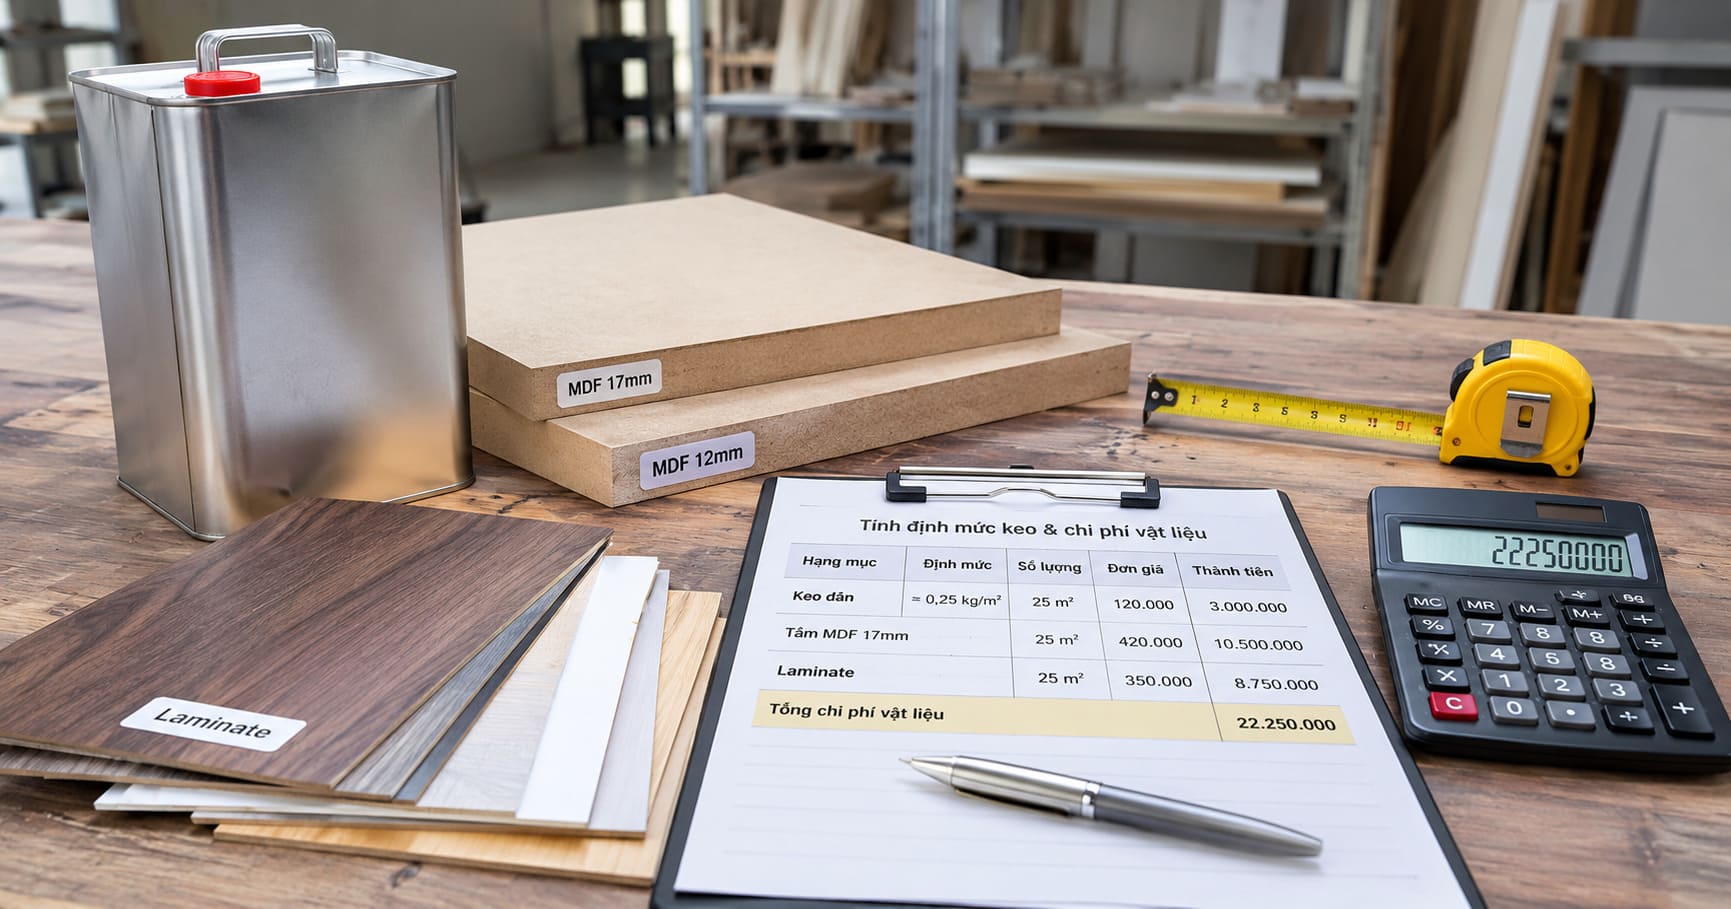
Một số dòng keo gốc dung môi có thể phát thải hợp chất hữu cơ dễ bay hơi (VOC) trong quá trình thi công. Vì vậy, khu vực phun keo cần có hệ thống thông gió phù hợp, thiết bị bảo hộ và quy trình lưu trữ hóa chất an toàn.
Khi lựa chọn sản phẩm, chủ xưởng nên yêu cầu tài liệu TDS và MSDS/SDS để kiểm tra thành phần, hướng dẫn sử dụng, điều kiện bảo quản và biện pháp xử lý khi xảy ra sự cố.
Đối với đơn hàng nội thất xuất khẩu, cần xem xét thêm yêu cầu phát thải và tiêu chuẩn của thị trường nhập khẩu. Không nên mặc định mọi loại keo đều có cùng mức VOC hoặc Formaldehyde.
7.2. Cách tính chi phí keo trên mỗi mét vuông thành phẩm
Giá mua một bình keo chỉ phản ánh một phần chi phí. Để đánh giá hiệu quả kinh tế, xưởng nên tính thêm lượng keo sử dụng, nhân công, thời gian thi công và tỷ lệ sản phẩm phải sửa chữa.
Có thể áp dụng công thức:
Chi phí thực tế/m² = (Chi phí keo + Chi phí nhân công + Chi phí phát sinh liên quan) / Diện tích thành phẩm đạt chuẩn.
Cách tính này giúp chủ xưởng so sánh công bằng hơn giữa keo phun và keo quét tay. Một sản phẩm có giá cao hơn vẫn có thể mang lại hiệu quả tốt nếu định mức sử dụng hợp lý, thao tác nhanh và tỷ lệ lỗi thấp.
8. Câu hỏi thường gặp khi chọn keo dán tấm Laminate
8.1. Dán Laminate bằng keo con chó X66 có tốt không?
Keo vàng X66 thường được sử dụng trong một số công việc dán vật liệu và sửa chữa chi tiết. Tuy nhiên, với sản xuất Laminate số lượng lớn, cần kiểm tra khả năng tương thích, độ phẳng bề mặt, màu keo và khả năng chịu nhiệt trước khi sử dụng.
Nếu yêu cầu thành phẩm có độ bóng cao hoặc cần kiểm soát chất lượng đồng đều, nên ưu tiên keo chuyên dụng được thiết kế cho công đoạn dán Laminate.
8.2. Sau khi dán Laminate bao lâu thì được phay cạnh?
Thời gian chờ phụ thuộc vào loại keo, lượng sử dụng và điều kiện môi trường. Một số quy trình có thể cho phép gia công sau khi liên kết đạt độ ổn định ban đầu, nhưng không nên áp dụng một mốc thời gian chung cho mọi sản phẩm.
Xưởng cần kiểm tra tài liệu kỹ thuật và thử nghiệm trước khi đưa phôi vào máy phay hoặc máy dán chỉ cạnh.
8.3. Dán Laminate ở khu vực tủ bếp nên chọn keo nào?
Với khu vực tủ bếp, nên quan tâm đến khả năng chịu nhiệt, chịu ẩm và độ bền liên kết. Keo tiếp xúc chuyên dụng chịu nhiệt hoặc hệ keo PUR phù hợp có thể được cân nhắc tùy vị trí thi công.
Cần phân biệt khu vực gần bếp nấu, nơi có nhiệt độ cao, với những vị trí tủ thông thường. Việc lựa chọn nên dựa trên nhiệt độ làm việc thực tế và thông số do nhà sản xuất công bố.
8.4. Một bình keo phun dán được bao nhiêu tấm Laminate?
Diện tích phủ của một bình keo phụ thuộc vào dung tích thực, định mức tiêu hao, số mặt cần phun, độ nhám cốt nền và kỹ thuật thi công.
Chẳng hạn, tấm Laminate khổ 1,22 x 2,44 m có diện tích khoảng 2,98 m². Nếu cần phun keo trên cả hai mặt tiếp xúc, diện tích phủ lý thuyết sẽ khác với trường hợp chỉ tính một mặt. Vì vậy, nên căn cứ vào định mức công bố và kết quả thử nghiệm tại xưởng để dự toán chính xác.
9. Lựa chọn đơn vị cung cấp keo dán Laminate phù hợp cho nhà xưởng
9.1. Ưu tiên nhà cung cấp có thông tin kỹ thuật rõ ràng
Đối với doanh nghiệp sản xuất nội thất, nhà cung cấp keo cần đáp ứng nhiều tiêu chí hơn việc có sẵn sản phẩm. Đơn vị phân phối nên cung cấp được thông tin về nguồn gốc, thông số kỹ thuật, vật liệu tương thích và hướng dẫn sử dụng.
Tài liệu TDS giúp xưởng nắm được đặc tính sản phẩm và điều kiện thi công. Trong khi đó, MSDS/SDS cung cấp thông tin về an toàn hóa chất, bảo quản và xử lý trong quá trình sử dụng.
9.2. Nên thử mẫu trước khi đặt hàng số lượng lớn
Mỗi xưởng có thể sử dụng loại cốt ván, Laminate và thiết bị khác nhau. Vì vậy, thử mẫu trên vật liệu thực tế là bước cần thiết trước khi thay đổi loại keo hoặc triển khai một quy trình mới.
Khi thử nghiệm, nên theo dõi độ bám dính, độ phẳng, màu sắc, tình trạng bong mép và khả năng chịu nhiệt theo yêu cầu sử dụng. Kết quả cần được ghi nhận để làm cơ sở lựa chọn sản phẩm phù hợp.
9.3. Liên hệ Smart Vision Staple để được tư vấn giải pháp
Nếu xưởng đang tìm kiếm giải pháp keo dán cho tấm Laminate, việc trao đổi trực tiếp với đơn vị cung cấp sẽ giúp xác định rõ hơn loại keo, phương pháp thi công và thiết bị cần sử dụng.
Smart Vision Staple có thể là đầu mối để doanh nghiệp tìm hiểu thêm về các giải pháp keo dán công nghiệp phù hợp với nhu cầu sản xuất. Chủ xưởng nên chuẩn bị thông tin về loại Laminate, cốt nền, diện tích thi công và phương pháp dán hiện tại để quá trình tư vấn sát với thực tế hơn.
Truy cập website https://smartvisionstaple.com để tìm hiểu thông tin và liên hệ đơn vị cung cấp. Trước khi đặt hàng số lượng lớn, doanh nghiệp nên trao đổi về tài liệu kỹ thuật, mẫu thử và chính sách hỗ trợ để lựa chọn được sản phẩm phù hợp.
Kết luận
Chọn keo dán tấm Laminate là công đoạn có ảnh hưởng trực tiếp đến chất lượng và hiệu quả sản xuất nội thất. Một loại keo phù hợp cần đáp ứng đặc tính bề mặt Laminate, tương thích với cốt nền, có thời gian thao tác phù hợp và tạo được liên kết ổn định trong điều kiện sử dụng thực tế.
Bên cạnh chất lượng keo, xưởng cũng cần chú trọng khâu chuẩn bị bề mặt, kiểm soát lượng keo, thời gian se mặt và lực ép. Khi kết hợp đúng vật liệu với quy trình thi công phù hợp, doanh nghiệp có thể hạn chế lỗi thành phẩm, kiểm soát chi phí và duy trì chất lượng sản phẩm đồng đều trong quá trình sản xuất.